DA
Et rotornav af duktilt jern til en moderne vindmølle kan veje mere end ti tons. Det er støbt, bearbejdet og derefter boltet til et tårn, der kan hæve sig tre hundrede meter over jorden. Når den er installeret, vil den blive læsset og losset millioner af gange, ved temperaturer så lave som minus fyrre grader Celsius, og forventes at forblive strukturelt sund i tyve år eller mere.
Denne kombination af tunge sektioner, barskt klima og træthedsdomineret service er grunden til, at vindmøllestøbninger er specificeret næsten lige så ofte i EN-GJS-400-18U-LT ferritisk duktilt jern, som stål er specificeret til hovedakslen. Duktilt jern giver designeren styrke og sejhed til at danne store strukturelle former, og det gør det til en støbe- og bearbejdningsomkostning, som alternativer af smedet eller fremstillet stål ikke kan matche.
Hvorfor duktilt støbejern dominerer vindmøllens hardware
I duktilt jern er grafitten inde i mikrostrukturen sfærisk snarere end flagelignende. Disse knuder afbryder den duktile metalmatrix langt mindre end de skarpe grafitflager af gråt jern, hvilket er grunden til at duktilt jern leverer målbar forlængelse og slagstyrke over en lang række temperaturer. For vindmøllekomponenter er det praktiske resultat et materiale, der kan bære tunge belastninger, overleve koldt klima og støbes ind i store, næsten netformede strukturer såsom nav, rammer og huse.
De vigtigste vindmøllestøbninger fremstillet i duktilt jern omfatter:
- Rotornav
- Hovedlejehuse
- Sengerammer og hovedrammer
- Gearkassehuse
- Momentarme
- Køre- og pitch-drevhuse
- Bremsekaliber og monteringsbeslag
Grått jern er billigere og lettere at støbe, men dets flagegrafit gør det skørt; den er begrænset til let belastede dele såsom kontravægte, dæksler og kabelbakker. Støbt stål giver højere styrkeværdier på papir, men dets højere smeltetemperatur, dyrere støbning, længere bearbejdningstider og større tendens til krympedefekter gør det til undtagelsen snarere end reglen for disse store sektionskomponenter. Derfor er duktilt jern, den materialefamilie, vi håber at gøre mere gennemsigtig i Hvad er duktilt jern , indtager centrum for enhver diskussion om vindmøllestøbning.
EN-GJS-400-18U-LT: Karakteren, der definerer kategorien
De fleste europæiske vindmøllespecifikationer refererer til standarden EN 1563 og kalder EN-GJS-400-18U-LT, det ferritiske duktile jern med lav temperatur, tidligere kendt som GGG 40.3. Kvalitetskoden forklarer materialet: 400 MPa minimum trækstyrke, 18 procent minimum forlængelse, U for en obligatorisk kærv slagtest, og LT for lav temperatur sejhed.
Typiske minimumskrav til denne kvalitet i vindmølleapplikationer er opsummeret nedenfor.
| Ejendom | Minimumskrav | Testtilstand |
|---|---|---|
| Trækstyrke Rm | 400 MPa | Separat støbt testprøve |
| 0,2 % bevisstyrke Rp0,2 | 240 MPa | Separat støbt testprøve |
| Forlængelse A | 18 % | Separat støbt testprøve |
| Slagstyrke KV | 12 J gennemsnit, 9 J single | Ved -20 °C, V-hak |
| Lav temperatur mulighed | 10 J gennemsnit | Ved -40 °C, tilføjet af mange OEM'er |
Det kritiske krav er den ferritiske matrix. Ferrit er den bløde, duktile fase af støbejern; når den omgiver grafitknuderne, skal en udviklende revne konstant genoptage sin vej i stedet for at løbe gennem hård perlit. U'et i betegnelsen betyder, at slagværdien skal demonstreres, ikke antages, så et støberi skal kontrollere den støbte eller udglødede mikrostruktur med omhu. Til nordlige installationssteder tilføjer turbine-OEM'er almindeligvis en -40 °C slagtest, et højere nodularitetsminimum eller begge dele. Hvis et støberi ikke kan garantere disse værdier i en to-tons navsektion, har støbningen allerede svigtet specifikationen, før den forlader butikken.
Træthedslivet styrer designet
Vindmøllestøbegods er designet omkring træthed frem for statisk styrke. Spændingsområdet i et nav eller en sengeramme kan cykle ti millioner gange eller mere, så enhver volumetrisk defekt har potentialet til at blive en revnekerne. EN-GJS-400-18U-LT, med sin ferritiske matrix, tilbyder revnetolerance til at klare denne pligt. Men karakteren alene er ikke nok. Sektionsfølsomhed er den skjulte risiko: en væg i et nav, der er 100 mm tyk, afkøles med en helt anden hastighed end en tynd ribbe ved siden af. Grover grafit, lavere knudertal og restkarbider kan forekomme lokalt, og med dem lavere sejhed og udmattelsesbestandighed.
Godt design hjælper. Hold sektionstykkelsen så ensartet som muligt, bland tunge sektioner til ribber med gradvise overgange, og rund hvert genindtrædende hjørne, fordi spændingskoncentrationer er, hvor træthedsrevner begynder.
Proceskontrol i støberiet
Store vindmøllestøbninger af duktilt jern fremstilles ikke ved held. Hvert trin i støbeprocessen skal være disciplineret:
- Nodularisering. Magnesium tilsættes til smelten for at omdanne grafit til knuder; konsistensen af denne behandling afgør, om delen når 90 procent nodularitet eller mindre.
- Podning. Gentagen podning med ferrosiliciumbaserede podemidler øger nodultallet og undertrykker frie karbider i tynde kanter.
- Hældning. Filtre og kontrolleret hældehastighed forhindrer slagg og reoxidationsprodukter i at havne i kritiske belastningsveje.
- Fodring. Riser design skal valideres mod størkningssimulering, så isolerede hot spots ikke krymper under afkøling.
- Varmebehandling. En ferritiserende udglødning opløser karbider og homogeniserer matrixen, hvilket genopretter forlængelses- og stødværdierne, som kræves af specifikationen.
Støberier med dokumenterede varmebehandlingsrutiner og evnen til at simulere fyldning og størkning har en afgørende fordel i denne produktklasse.
En stor duktiljernsstøbning sorteres i det øjeblik, den størkner. Ingen mængde af bearbejdning vil korrigere en mikrostruktur, der ikke udviklede sig ordentligt.
Hvad en ansvarlig køber specificerer
For købere er diskussionen om duktilt jern vindmøllestøbning derfor en diskussion om krav. En seriøs teknisk specifikation bør mindst dække:
- Materialekvalitet og standard: EN-GJS-400-18U-LT til EN 1563 i Europa eller ASTM A536 Grade 65-45-12 med en aftalt lavtemperaturpåvirkningsklausul for nordamerikanske projekter.
- Accept af mikrostruktur: minimum nodularitet, grafitstørrelsesområde og maksimalt perlitindhold i matrixen.
- Testprøveposition og frekvens: separat støbte kontra støbte prøver, og hvor mange Charpy-tests er nødvendige pr. smeltning.
- Ikke-destruktiv test: ultralydstestniveau, acceptgrænser og magnetisk partikelinspektion af bearbejdede kritiske overflader.
- Reparationspolitik: hvilke mindre fejl der kan repareres, efter hvilken procedure, og hvordan reparerede områder efterses.
- Dokumentation: EN 10204 3.1 materialecertifikat, varmebehandlingsdiagrammer og NDT-rapporter.
Støberikapacitet bestemmer støbeintegriteten
Skridtet fra små duktilt støbejern til vindmølleskala er ikke lineært. Tunge sektioner kræver erfaring med gating, fodring, podning, varmebehandling, kranhåndtering og ikke-destruktiv test, som kun operatører af store sektionsstøbegods akkumulerer. En turbine OEM eller tier-one leverandør vurderer derfor ikke kun kemien, men støberiets fulde produktionsgulv.
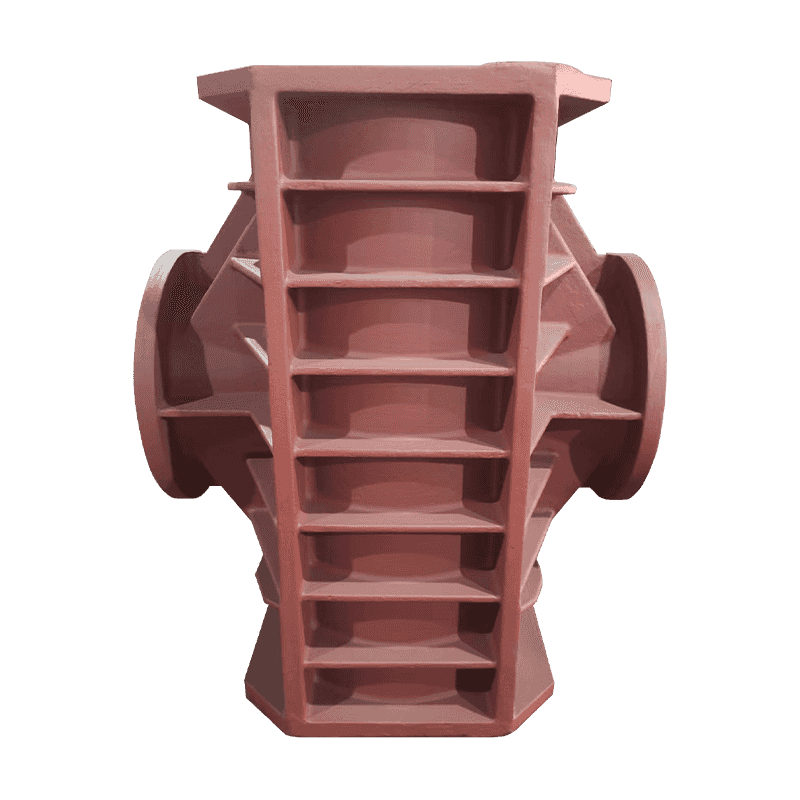
Haian Aoyu Machinery Manufacturing, et kinesisk duktilt og gråt jernstøberi med 20.000 tons årlig støbekapacitet, et 30.000 kvadratmeter stort værksted og eksportleverancer til Danmark, Tyskland, Italien, Spanien og USA, er et praktisk eksempel. Dens daglige produktion dækker tunge strukturelle støbegods, trykholdige legemer og komplekse kernesamlinger, som alle deler den samme metallurgiske og dimensionelle disciplin, som kræves af vindmøllekomponenter.
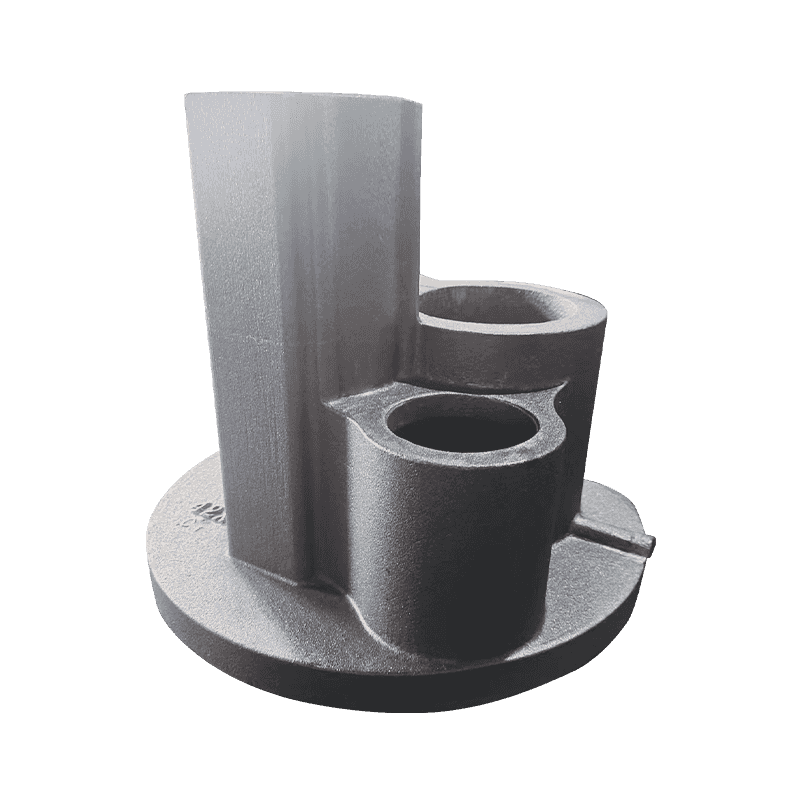
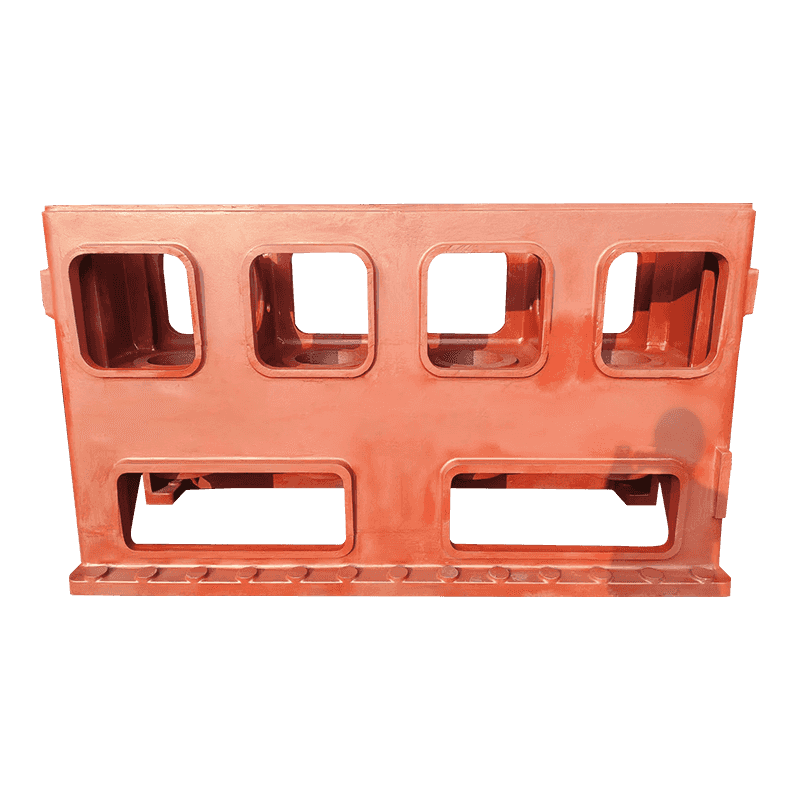
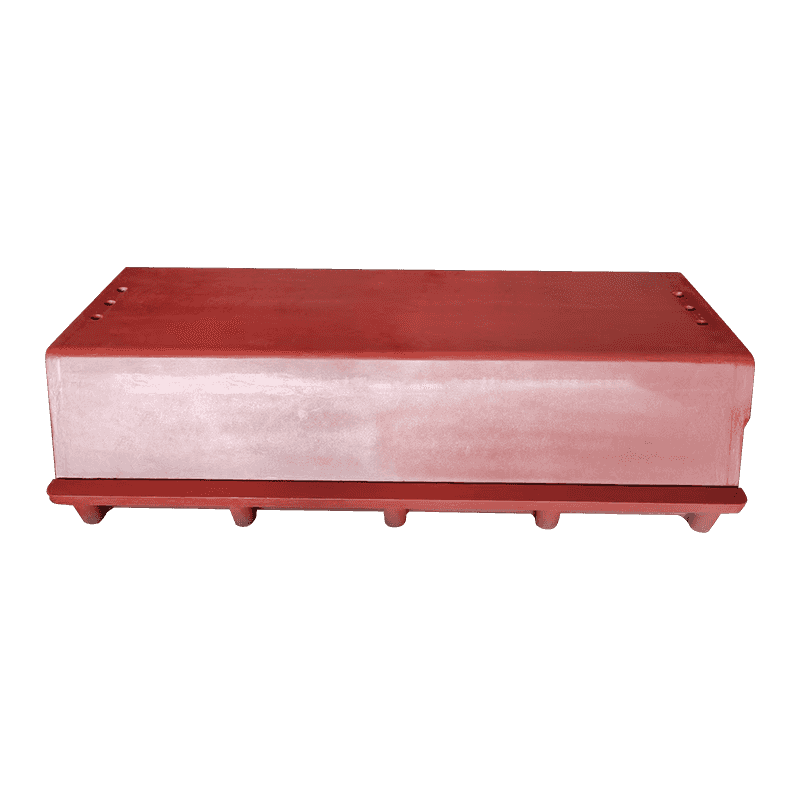
Maskinbaser og søjler er store, stive strukturer, hvis kontrollerede nodularitet og frihed for porøsitet er afgørende, præcis som i en turbinebedramme.
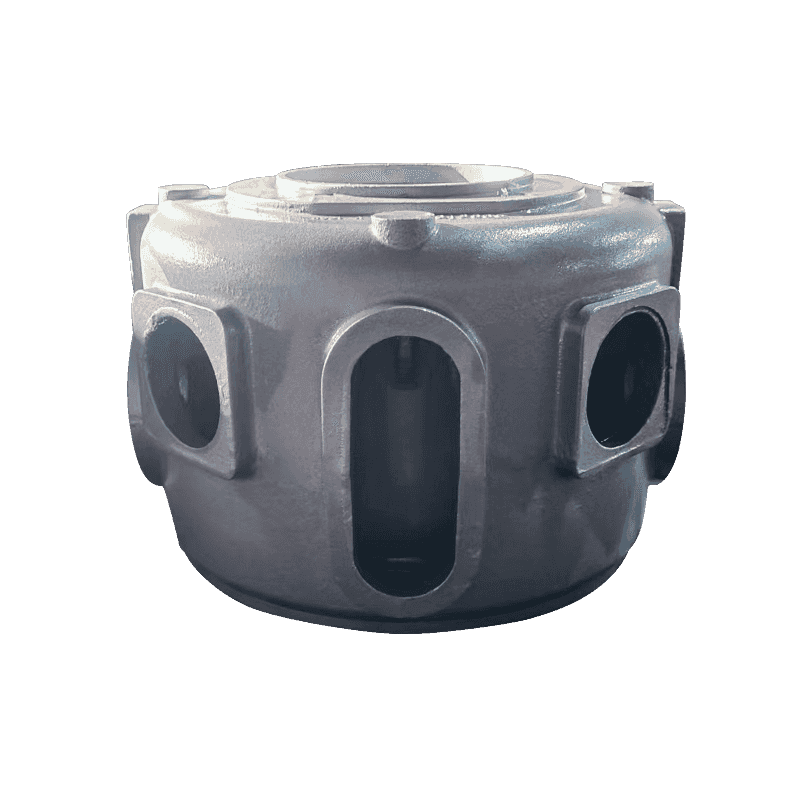
Pumpehuse og ventilhuse skal holde internt tryk i årtier, hvilket fremtvinger den samme tætte mikrostruktur, som et gearkassehus kræver.
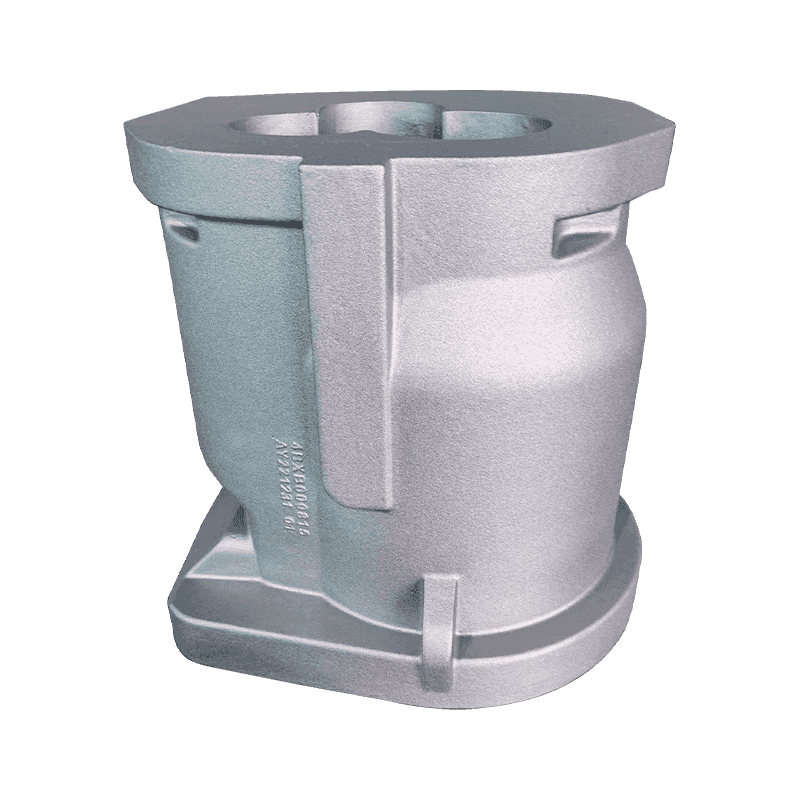
Kompressorlegemer og cylindre er komplekse kernesamlinger, hvor gentagen dimensionel og metallurgisk nøjagtighed er afgørende, den samme disciplin som et vindmøllenav kræver.
For at opsummere er duktilt støbejern til vindmøller ikke eksotiske materialer. De er den gennemprøvede tekniske rygrad i moderne turbiner. Det, der adskiller en pålidelig leverandør, er, om støberiet virkelig kontrollerer mikrostrukturen i tunge sektioner, beviser det med lavtemperatur-slagtest og kommunikerer ærligt om NDT-resultater. Angiv karakteren. Fastgør testtemperaturen. Revidere processen. Støbningen vil stille og roligt bære rotoren gennem tyve års vinterstorme.