DA
Den hårde sandhed om karbider i duktile støbejern
Fire huller i et produktionsforløb begynder boret at ryge. Materialecertifikatet siger duktilt jern, kvalitet 80-55-06. Et hårdhedspunktstjek nær en kernepassage viser 312 HBW, langt over spec. Chipsene er korte, grynet og grå i stedet for rene krøller. Delen er dimensionsoverensstemmende, men den vil være svær at bearbejde og risikabel under belastning. Årsagen er næsten helt sikkert carbider.
Karbider i duktilt støbejern optræder sjældent ved indgående inspektion. De gemmer sig bag en acceptabel gennemsnitshårdhed og en ren overflade. De bliver synlige, når værktøjer slides på få minutter, tråde rives, eller en tryktest mislykkes. At forstå, hvad der skaber dem, og hvordan støberier holder dem ude, er den mest direkte måde at undgå at betale for det samme problem to gange: én gang i støbningen, én gang i bearbejdning og garanti.
Den praktiske forskel mellem en pålidelig duktiljernsstøbning og en besværlig er normalt ikke den gennemsnitlige hårdhed. Det er fraværet af hårde, sprøde faser i præcis de zoner, der skal bearbejdes og belastes.
Hvad karbider er, og hvorfor de optræder
I en korrekt størknet duktilt jern struktur udfældes kulstof som kuglegrafit under eutektisk størkning. Disse grafitknuder giver jernet dets duktilitet, dæmpningskapacitet og bearbejdelighed. Transformationen afhænger af tid og nukleationsbetingelser.
Når den lokale afkølingshastighed er for høj, eller når smeltesammensætningen driver væk fra den grafitstabile zone, kombineres kulstof direkte med jern og danner cementit (Fe3C). Hvis cementit danner et forbundet netværk, kaldes strukturen ledeburitisk carbid. Det er den samme fase, der giver hvidt jern sin hårdhed, men i duktilt jern er det en defekt, ikke et designtræk.
Størkningsforskning på nodulært jern peger på de samme triggere:
- Hurtig afkøling i tynde sektioner. Cylindervægge, pumperibber og styrekanter størkner hurtigere end tunge navler, hvilket efterlader lidt tid for grafit at vokse.
- Lavt kulstofækvivalent. En CE-værdi under ca. 4,3 skubber størkning mod karbiddannelse.
- Carbid-stabiliserende elementer. Chrom, mangan, molybdæn, vanadium og bor fremmer cementit selv ved moderate niveauer, og kommer ofte ind gennem uovervåget stålskrot.
- Podning falmer. Podning giver grafit behov for nukleationssteder. For lidt podemiddel eller for lang forsinkelse før hældning efterlader smelten uden disse steder.
- Lokaliserede termiske forhold. De sidste frysezoner i en støbning er, hvor massive karbider koncentreres.
"Carbider er støbningens hukommelse om sin egen kølehistorie. Spørgsmålet er, om man læser den hukommelse før bearbejdning eller efter en fejl."
Info. Karbider er ikke automatisk en årsag til afvisning. Nogle industrielle specifikationer tolererer op til 3 procent carbid efter område i definerede ikke-funktionelle zoner. Spørgsmålet er, om tolerancen er dokumenteret og aftalt, eller opdaget ved et uheld.
Hvad karbider gør ved bearbejdning og levetid
Den første regel for carbidproblemer: de er lokale. Et enkelt koldt sted i et formhulrum kan producere en hårdmetalzone, mens resten af støbningen er forsvarlig. Gennemsnitlige trækprøver kan passere, og støbningen kan stadig ødelægge en fræser eller revne i drift.
Bearbejdning er normalt der, hvor problemet opstår først. Cementit er meget hårdere end den perlitiske eller ferritiske matrix, så et skæreværktøj, der krydser en hårdmetalzone, oplever hårde stød. Værktøjets levetid falder, dimensionskontrol bliver ustabil og afslutter rivninger. Ved boring er forskellen mellem en god batch og en dårlig en synlig inden for de første par huller.
På ydeevnesiden fjerner karbider materialets evne til at deformere plastisk. En støbning med et udtalt carbidnetværk opfører sig som hvidt jern: hårdere, men skørt. Forlængelsen kan falde til under 3 procent, stødenergien falder kraftigt, og delen bliver følsom over for hak og spændingskoncentrationer. Det har betydning for pumpekroppe under tryk, kompressorhuse under termisk cykling og værktøjsmaskiner, der skal holde på linje.
| Ejendom | Normalt duktilt jern | Med hårdmetal netværk |
|---|---|---|
| Hårdhed (HBW) | 170 - 250 | 300 - 500 lokaliseret |
| Forlængelse (%) | 6 - 18 | Nedenfor 3 |
| Slagsejhed (J) | 8 - 25 | Under 5 |
| Bearbejdelighed | Godt med standard værktøj | Dårlig; hurtig slitage og afslag |
| Fejladfærd | Duktil deformation med synlig advarsel | Skørt brud uden væsentlig advarsel |
Fare. I en trykholdig del fungerer en hårdmetalzone ved et indvendigt hjørne som en revnestarter. Når der påføres tryk, kan den hårde zone ikke optage belastning, og svigt skifter fra læk-før-brud til pludseligt brud.
Proceskontrol, der holder karbider ude
Karbidkontrol afhænger af fire variabler: kemi, podning, afkølingshastighed og varmebehandling. De stærkeste støberier administrerer alle fire som ét system, ikke som separate kontrolpunkter.
Kemi og kulstofækvivalent
For almindeligt duktilt jern holdes kulstofækvivalenten typisk mellem 4,3 og 4,6 procent, med silicium mellem 2,2 og 2,8 procent. Den nedre grænse er kritisk: Under den eutektiske CE bliver smelten mere tilbøjelig til karbidudfældning uanset podningskvalitet.
Sen og pålidelig podning
Podning tilføjer nukleationssteder for grafit. Sen inokulering, udført i hældestrømmen eller ved slevoverførsel, giver det højeste antal kerner, når metallet kommer ind i formen. Intervallet mellem podning og udhældning har lige så stor betydning som mængden af podemiddel; falmet podning er en førende årsag til batch-til-batch inkonsistens.
Kølehastighed og sektionsdesign
Støbedesigneren og støberiet bør gennemgå tynde sektioner, skarpe overgange og kernegange, før mønsteret skæres. Tyndvæggede kompressorkomponenter er et klassisk eksempel: Kølekanaler, smalle vægge og gevindzoner skaber flere steder med en høj lokal kølehastighed. Støberier, der regelmæssigt producerer sådanne dele, tilpasser port-, hældetemperatur- og formbetingelser for at forblive i det grafitstabile område.
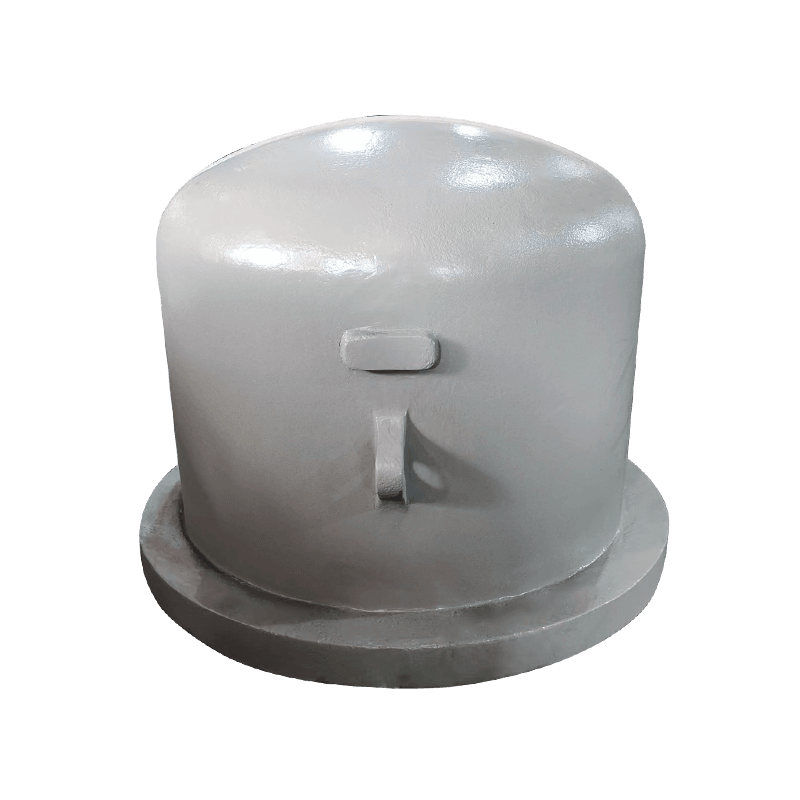
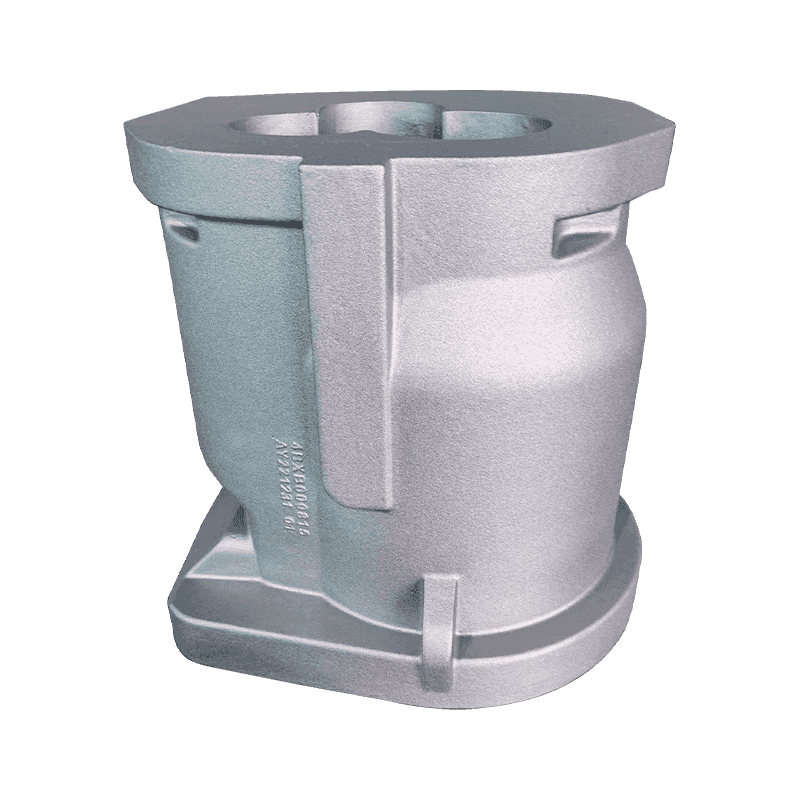
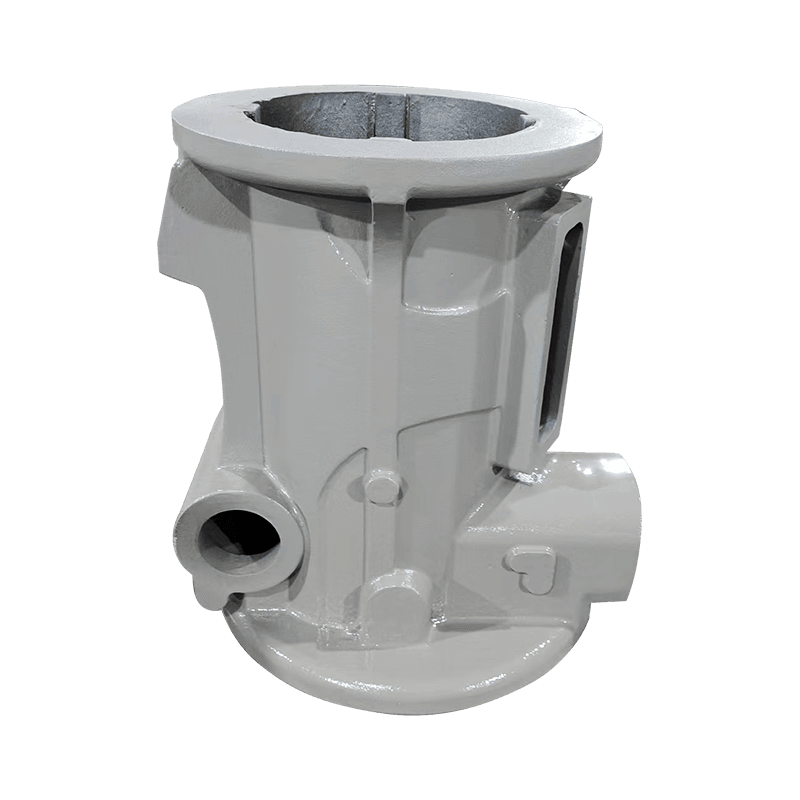
 HT250 kompressorcylinder med harpikssandstøbning Denne trykbærende cylinder er afhængig af højstyrke HT250 støbejern og harpikssandstøbning. Dens tynde vægge og kølekanaler skaber hårdmetaltilbøjelige zoner, hvilket gør de risici i overgangsområdet, der er diskuteret her, direkte relevante. Se produkt →
Når en tynd sektion støder op til en tung, ændres størkningstiden brat, og den overgangszone er, hvor karbider foretrækker at optræde. Mønstergennemgange, overgangsradier og kontrolleret formafkøling undgår problemet i stedet for at rette det senere.
Varmebehandling som et korrigerende trin
Hvis der allerede er dannet karbider, opløser ferritiserende udglødning dem. Ved at holde støbegodset ved omkring 900 grader Celsius i en til tre timer og derefter afkøle langsomt, tillader cementit at nedbrydes og kulstof udfældes som grafit. Varmebehandling af værktøjsmaskiner følger samme logik: bring matrixen til den specificerede hårdhed og fjern ustabile faser. Varmebehandling koster tid og energi, så støberier behandler det som et korrigerende trin, ikke en erstatning for proceskontrol.
Værktøjsstøbegods er med deres tunge sektioner og lange køletider mindre udsat for tyndvæggede karbider, men har stadig brug for en defineret udglødningscyklus for at levere en stabil, ensartet struktur.
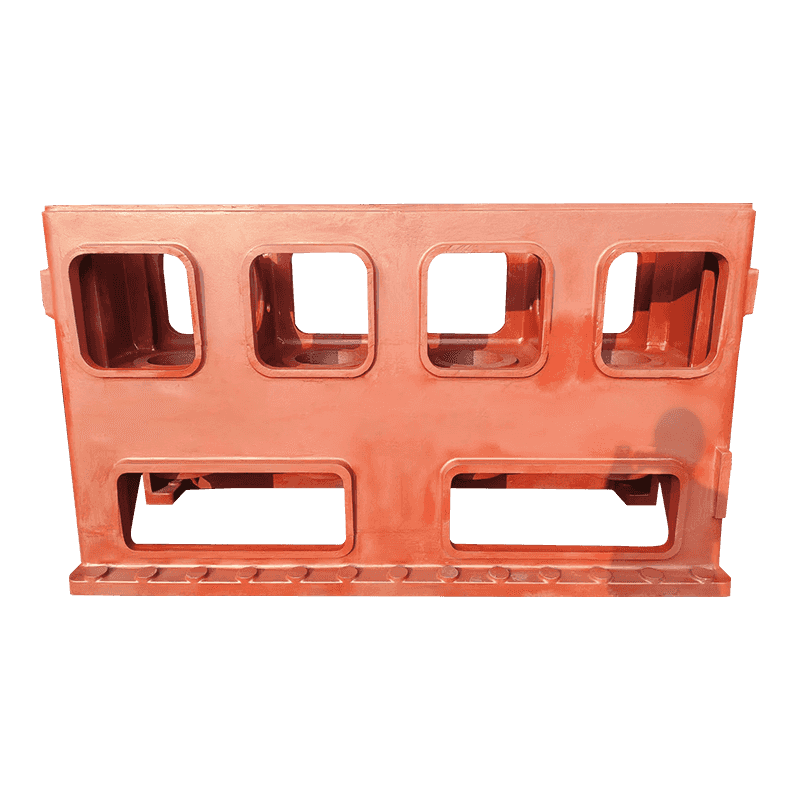
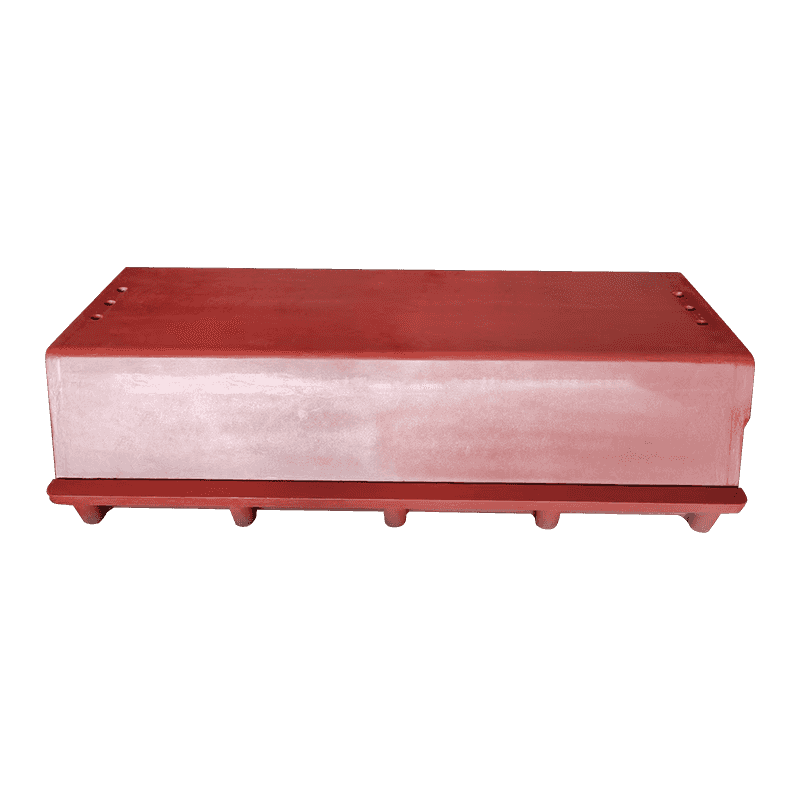
 Stabil maskinbase til værktøjsmaskinestøtte Denne base, der tjener som det strukturelle fundament for en værktøjsmaskine, giver stivhed og vibrationsmodstand. Den omkringliggende tekst understreger, at støbegods med tunge sektioner stadig har brug for en defineret udglødningscyklus for ensartet, ensartet struktur. Se produkt →
Succes. Et støberi, der kører stramme kemigrænser, sen podning og en defineret udglødningscyklus, kan producere duktilt jern, der bearbejder identisk fra batch til batch. Den konsistens er mere værd end besparelserne ved et billigere afgiftsmix.
Hvad skal du kontrollere, før du afgiver ordren
Carbider er et procesresultat, ikke en tilfældig begivenhed. Et par målrettede spørgsmål adskiller et støberi, der kontrollerer sin proces, fra én, der håber på det bedste. Disse kontroller tager kort tid og forhindrer overraskelsen af hårdmetalproblemer efter bearbejdningsstart.
- Gennemgå det fulde kemicertifikat. De fleste certifikater viser kulstof og silicium. Spørg desuden om grænser for chrom, mangan, molybdæn og vanadium. En leverandør, der ikke rapporterer disse, overvåger dem muligvis ikke.
- Spørg hvordan inokulation anvendes. Strøm- eller øsepodning på det seneste stadie er et stærkt signal om, at nukleering tages alvorligt.
- Definer matrix og varmebehandling. Angiv om støbegods leveres som støbt, normaliseret eller udglødet, og hvilken mikrostruktur der forventes i kritiske zoner.
- Anmod om et hårdhedskort på den første artikel. Kontroller hårdheden ved tynde sektioner og i nærheden af bearbejdede boringer, ikke kun på den separat støbte teststang. Afstanden mellem test-bar hårdhed og lokal hårdhed er, hvor carbider gemmer sig.
- Skriv carbidaccept per zone ned. Hvis tegningen ikke kan tåle karbider i et bestemt område, så sig det. Hvis små mængder er acceptable andre steder, så sig det også.
Pumpe- og ventilstøbegods er et typisk tilfælde, hvor denne samtale betaler sig. Et pumpehus skal være tryktæt, bearbejdet på flere sider og pålideligt under variabel temperatur. Karbiddiskussionen bevæger sig hurtigt fra "er enhver tilladt" til "hvor præcis er de tilladt."
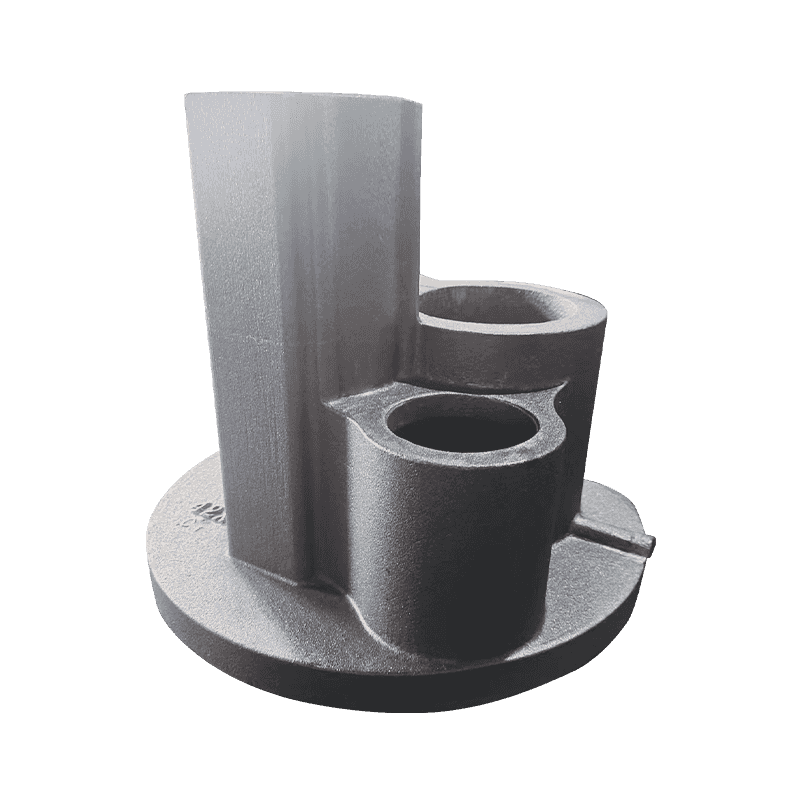
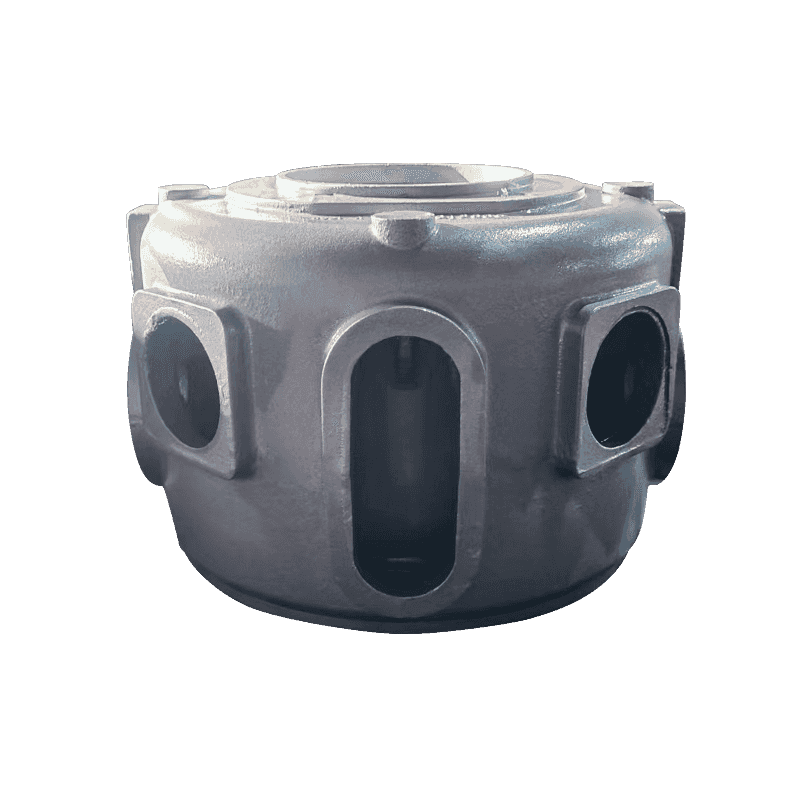
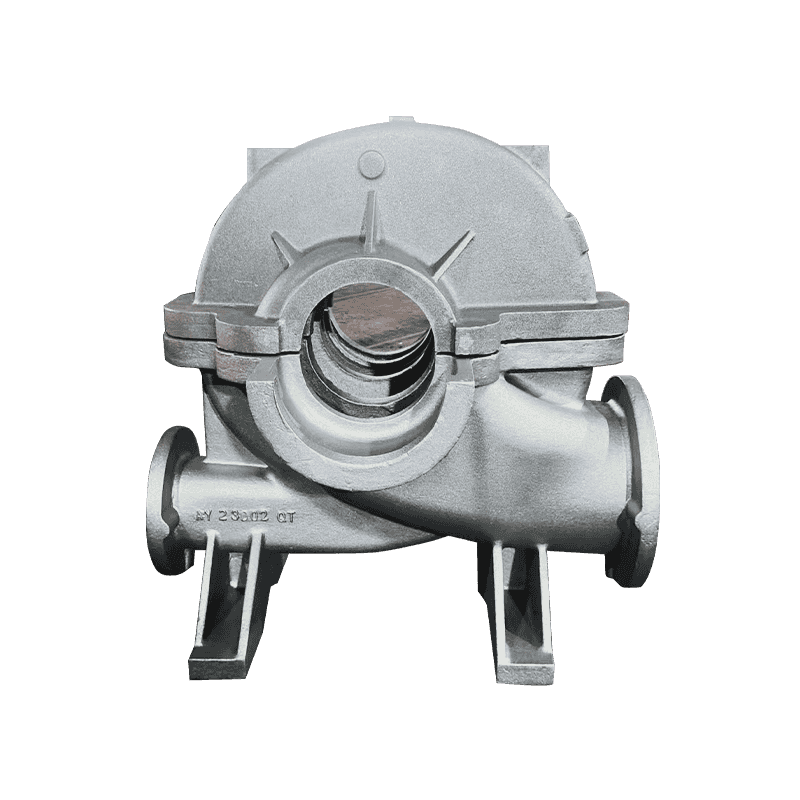
 Pumpehusstøbning med tryktæt konstruktion Denne pumpe og ventilhus styrer væskestrømmen og understøtter ventilen med integrerede kanaler. Dens mange bearbejdede flader og tryktætte krav stemmer overens med diskussionen om hårdmetal-placering, hvilket gør det til et nøgleelement at gennemgå. Se produkt →
Inden du anmoder om tilbud, skal du gennemgå leverandørens eksisterende portefølje. Et støberi, der allerede producerer lignende geometri, har en målbar fordel; du kan inspicere produktsortimentet og bedøm om støbegodset i produktionen matcher de dele, du har brug for.
Advarsel. Et tilbud mærkbart lavere end markedsgennemsnittet fortjener ekstra spørgsmål, ikke færre. Forskellen mellem en kontrolleret ladning og en billig ladning er ofte synlig i mængden af carbid-stabiliserende elementer, der kommer ind i smelten.
Takeaway: Karbider kan administreres, men kun hvis du spørger
Karbiddannelse i duktilt støbejern er forudsigelig. Det følger af lokal afkølingshastighed, sammensætning og kernedannelsesforhold, og det kan styres gennem bevidst procesdesign. Omkostningerne til forebyggelse er beskedne: disciplinerede kemigrænser, rettidig podning og et varmebehandlingstrin, hvor det er nødvendigt. Omkostningerne ved at opdage hårdmetaler sent er høje: skrottet bearbejdning, mislykkede tryktests, maskinstilstand og omstridte leverancer.
Det bedste tidspunkt at beskæftige sig med karbider er før mønsteret skæres og indkøbsordren er underskrevet. Det næstbedste tidspunkt er nu, mens du stadig kontrollerer specifikationen, verifikationsplanen og samtalen med din leverandør.