DA
Materialevalgsvejledning for industrielle købere
Grå duktilt jernstøbegods: Tilpasning af metallet til maskinen
Ikke alle støbejernsdele skal være gråjern, og ikke alle dele skal være duktile. Her er hvordan erfarne købere adskiller de to, før mønsteret klippes.
En indkøbsingeniør, der vurderer gråt duktilt støbejern til en kompressorlinje, starter normalt med en tegning og en materialeforklaring. Det næste spørgsmål er, om denne callout skal være gråjern, duktilt jern eller en kombination af begge på tværs af forskellige dele. Det korte svar er, at disse to materialer løser forskellige problemer: gråt jern absorberer vibrationer og maskiner rent, mens duktilt jern absorberer stød og bærer tryk.
Beslutningen har størst betydning på specifikationsstadiet. Når først en støbning er bearbejdet og i produktion, betyder ændring af materialekvaliteten nye mønstre, nye bearbejdningsparametre og nye kvalifikationstest. Løsning af det grå-versus-duktile spørgsmål før den første prøve hældes sparer langt flere penge end nogen senere korrektion.
Gråjern og duktilt jern er ikke udskiftelige
Begge materialer er jern-kulstof-silicium-legeringer hældt fra samme type ovn. Forskellen ligger i grafittens form i den endelige struktur. I gråt jern danner kulstof lange, tynde flager. Disse flager giver materialet fremragende vibrationsdæmpning og gør det til en fornøjelse at bearbejde, men de fungerer også som interne spændingsforhøjere under spænding, hvilket begrænser forlængelse og slagstyrke.
I duktilt jern får en lille magnesiumtilsætning i øsen kul til at størkne som små kugler, kaldet knuder. Uden skarpe flagespidser til at koncentrere stress, når duktilt jern trækstyrker på 400 MPa og opefter, med forlængelse fra 2 til 18 procent afhængig af kvalitet. Afvejningen er noget lavere dæmpning og lidt mere krævende bearbejdning sammenlignet med gråjern.
For indkøbsingeniører er den praktiske oversættelse enkel: gråt jern holder strukturer stille og stabile; duktilt jern holder strukturer intakte under belastning.
| Ejendom | Grå jern | Duktilt jern |
|---|---|---|
| Grafitform | Flager | Sfæroider |
| Trækstyrke | 150-350 MPa | 400-700 MPa |
| Forlængelse ved brud | < 1 % | 2-18 % |
| Vibrationsdæmpning | Fremragende | Moderat |
| Bearbejdelighed | Fremragende | Godt |
| Slagfasthed | Lav | Høj |
| Relativ pris pr. del | Laver | Højer |
Grått jern absorberer vibrationer; duktilt jern absorberer stød. At forstå den enkelte forskel løser flere støbestridigheder end nogen prisforhandling.
Tilpasning af legeringen til komponenten
Kompressor støbegods
Kompressorhuse, krumtaphuse, lejesæder og rotorsæder bruger deres levetid under konstante vibrationer og cyklisk mekanisk belastning. Gråjern er det klassiske valg til disse strukturelle dele, fordi det holder resonans lav og reducerer udstrålet støj. Cylindre, ventilområder og udledningskamre står på den anden side ofte over for højere indre tryk og gentagen termisk belastning; duktilt jern giver den sikkerhedsmargin, som disse arbejdszoner har brug for.
En typisk kompressorproduktlinje bruger derfor begge metaller. Rammen og støttestøbningen, hvor stivhed og dæmpning har betydning, er normalt gråjern. De trykholdige og udmattelsesfølsomme zoner, såsom cylindre og udstødningssæder, er specificeret i duktilt jern. Denne hybride tilgang er standard praksis blandt erfarne kompressor OEM'er.
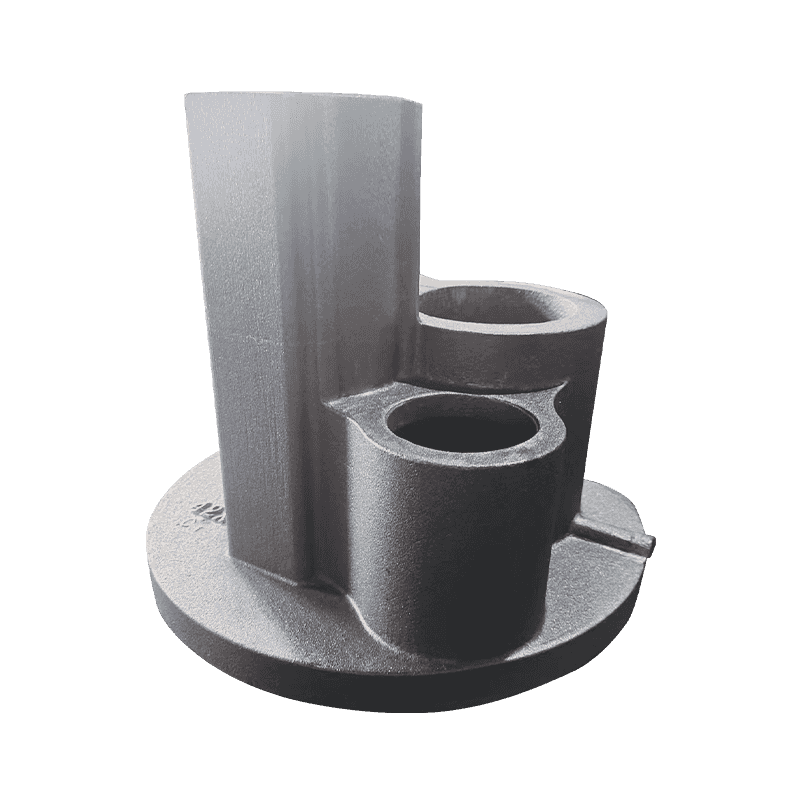
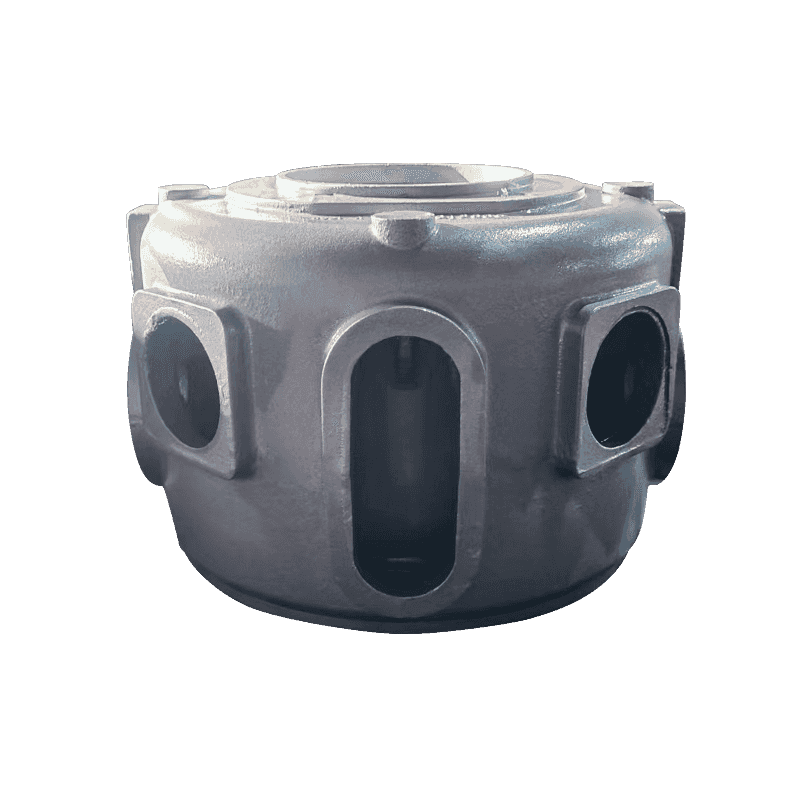
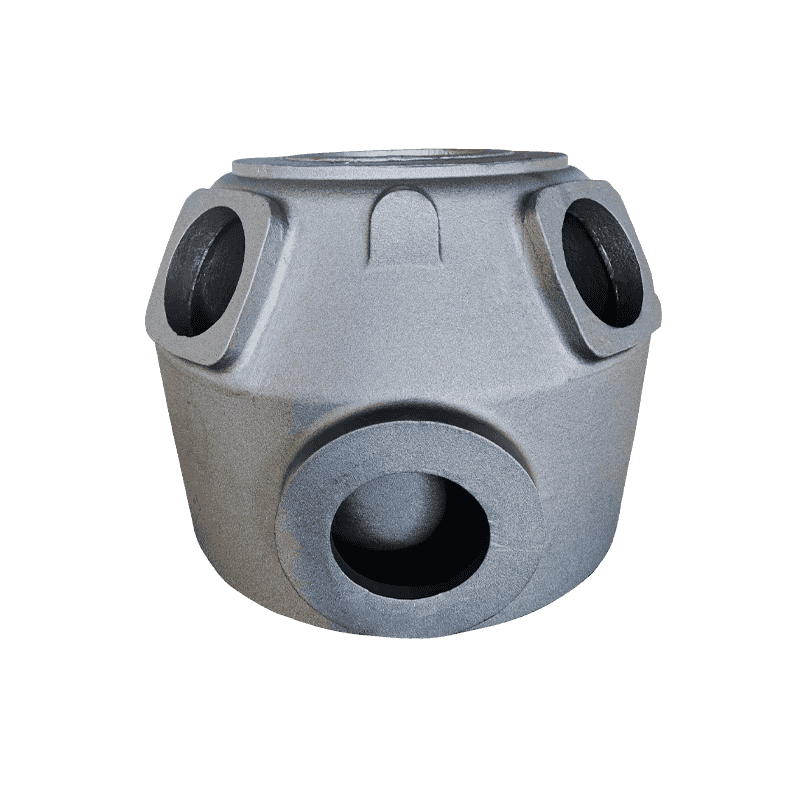
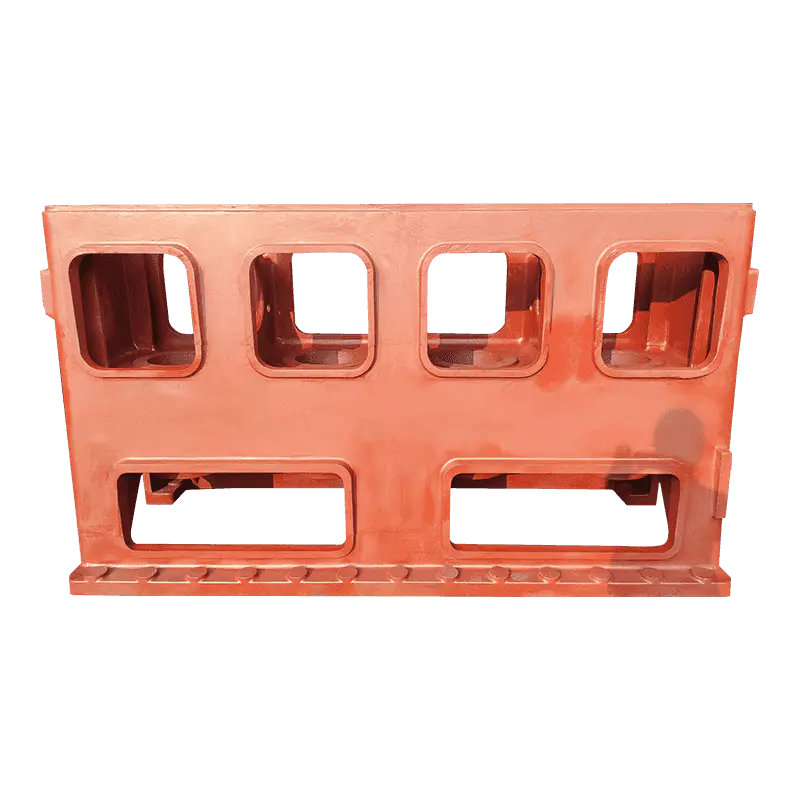 Kompressorlegemestøbning i duktilt jern for trykintegritet Denne støbning er velegnet til kompressorcylindre og andre trykholdende zoner, hvor høj densitet og modstandsdygtighed over for træthed, revner og deformation er påkrævet for at bestå hydrostatiske tests. Se produkt →
Pumpe og ventil støbegods
Pumpehuse, pumpedæksler, ventilhuse og pumpehjulsrelaterede støbegods bedømmes efter en anden standard: trykintegritet. Disse dele skal bestå hydrostatiske test, modstå erosion og opretholde dimensionsstabilitet i kontakt med procesvæsker. Duktilt jern dominerer denne kategori, fordi vægsektioner kan være tyndere og driftstrykket højere uden risikoen for sprødfejl ved flagegrafit.
Grått jern forekommer stadig i pumpekomponenter, hvor trykket er lavt, og bearbejdningsøkonomi har betydning, såsom lejehuse, dæksler og hjælpeflanger. Udvælgelseslogikken bør følge presset, ikke traditionen.
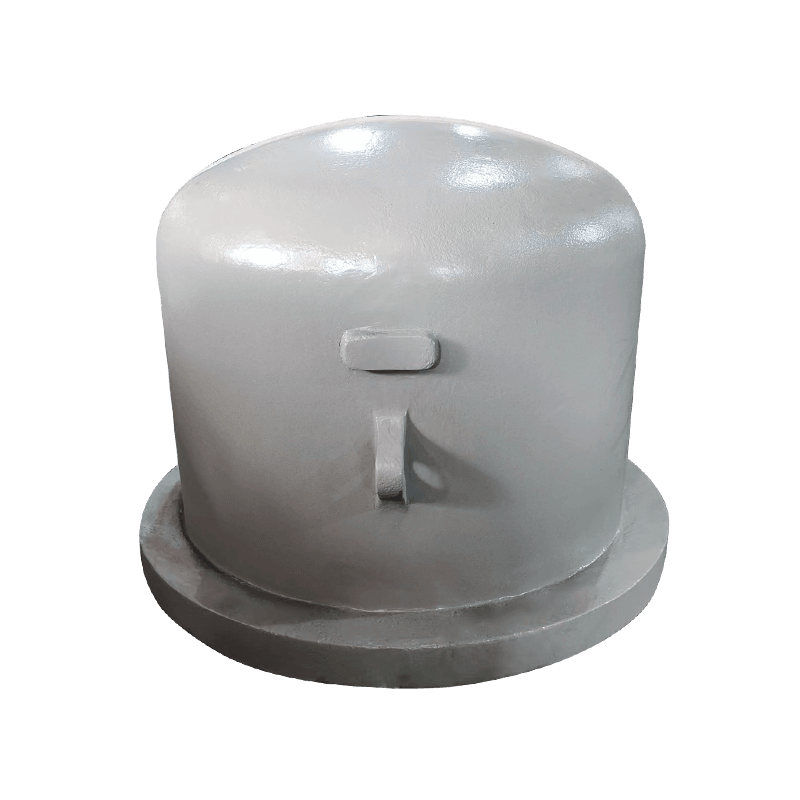
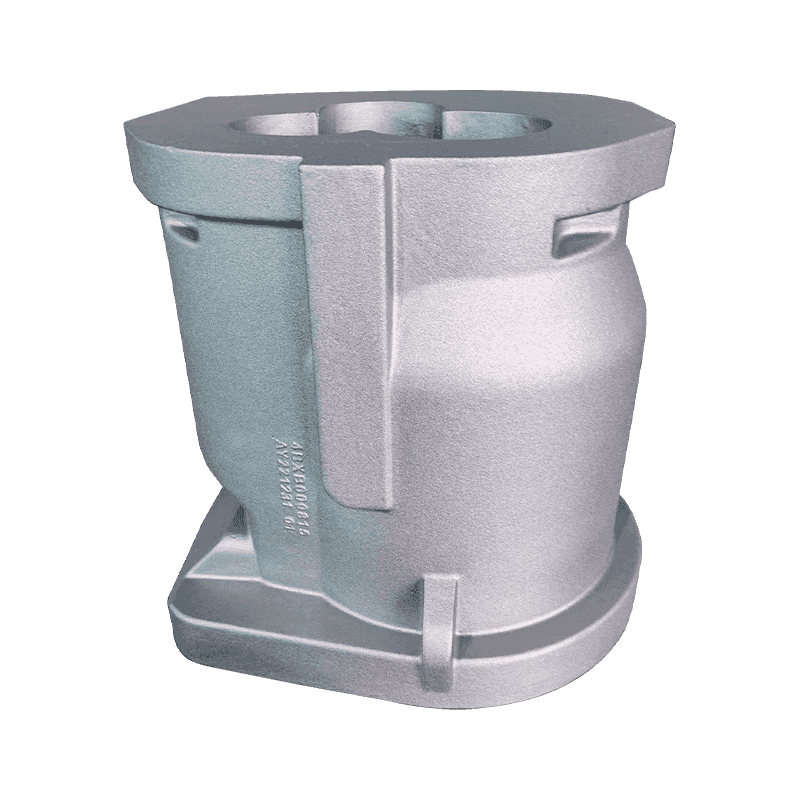
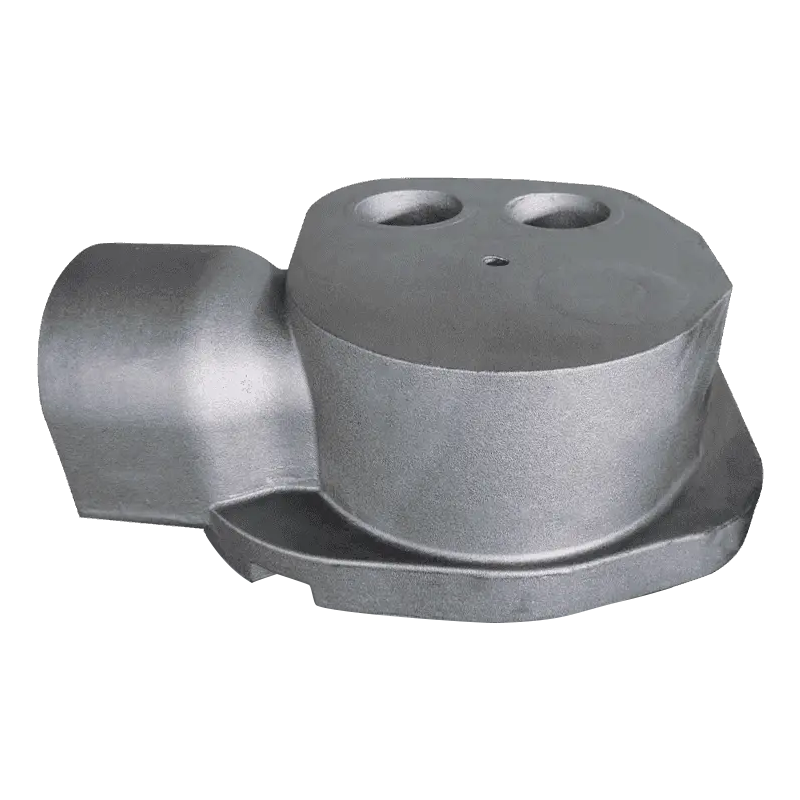
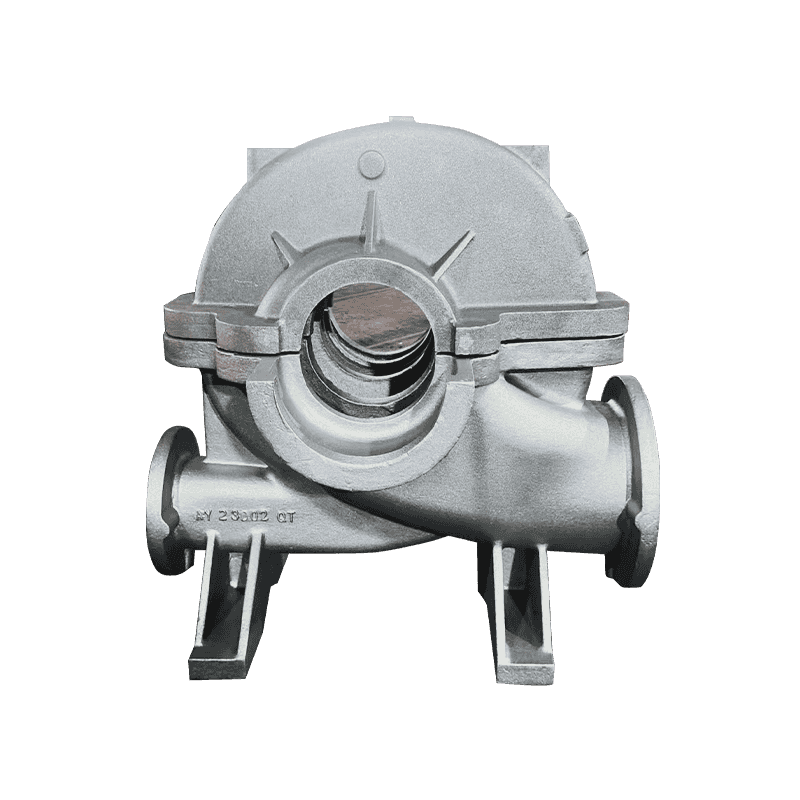
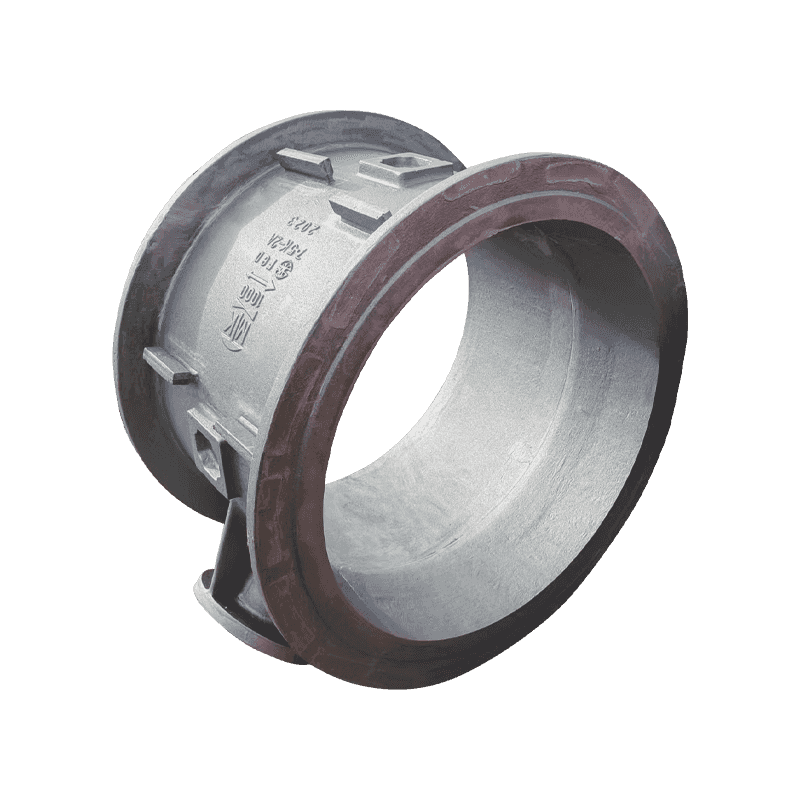 Pumpeventilhusstøbning til flowkontrol og support Dette pumpeventilhus giver stabil støtte og korrekt væskeføring gennem dets integrerede strømningskanaler, en lavtrykskomponent, hvor bearbejdningsøkonomi i gråt jern giver mening. Se produkt →
Værktøjsmaskiner strukturer
Værktøjsmaskiners baser og søjler har et andet krav: langsigtet dimensionsstabilitet. En præcisionsbearbejdning kan ikke holde snævre tolerancer, hvis strukturen bagved giver genlyd eller kryber under belastning. Grått jern er det tidstestede materiale, fordi dets flagegrafitstruktur dæmper vibrationer langt bedre end stål eller duktilt jern, og det accepterer den skrabning og fine efterbehandling, som guideways kræver.
Duktilt jern kommer ind i værktøjsmaskiners konstruktion i specifikke bærende zoner, såsom spindelbeslag og tungt belastede samlinger, hvor trækstyrken betyder mere end dæmpning. Termisk behandling former også langsigtet nøjagtighed: den varmebehandling af værktøjsmaskiner kan forbedre slidstyrken samtidig med at den resterende stress lindres.
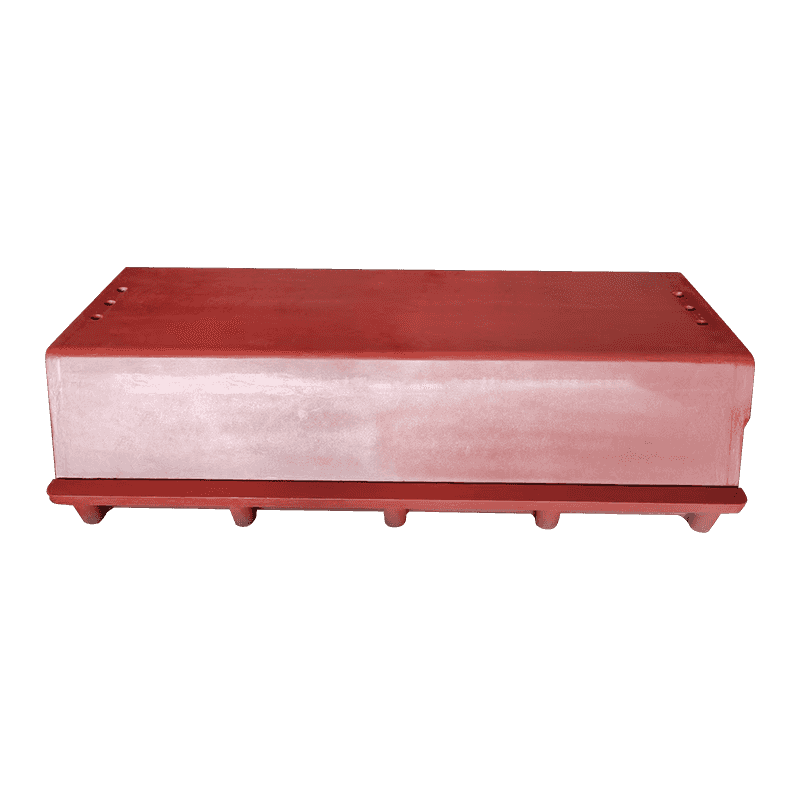
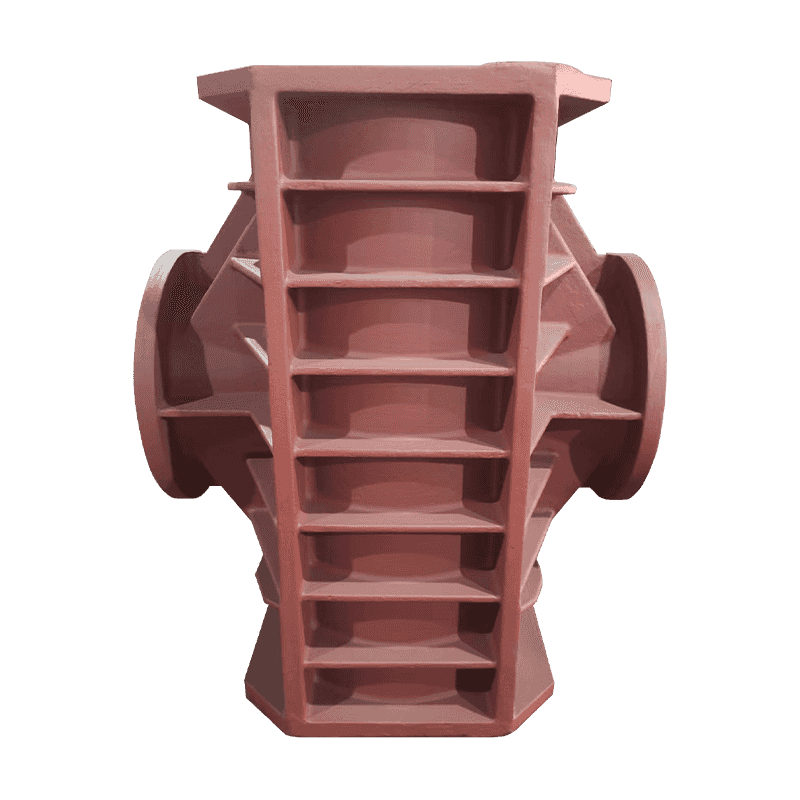
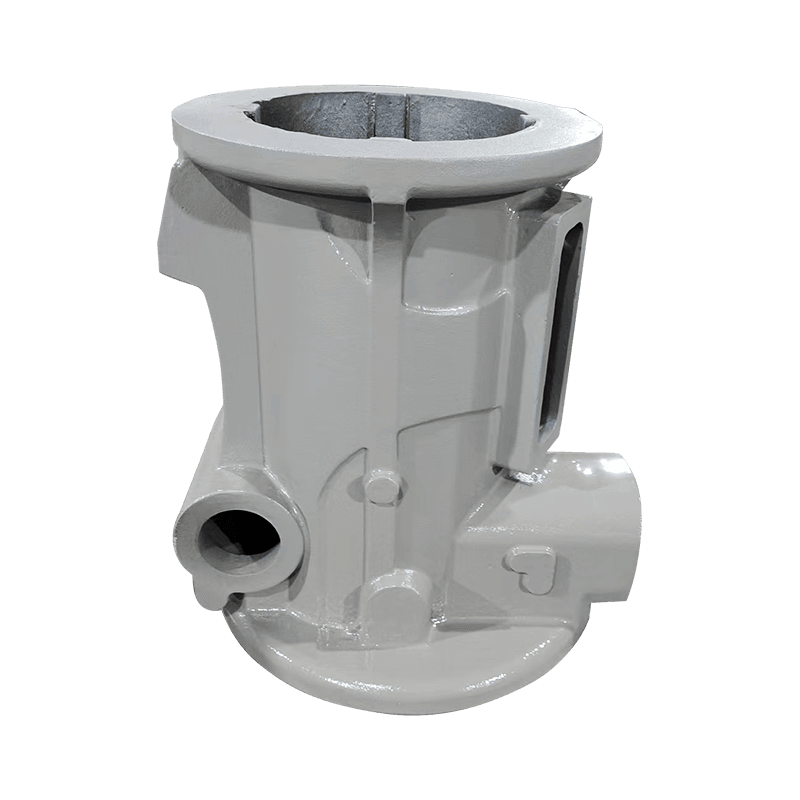
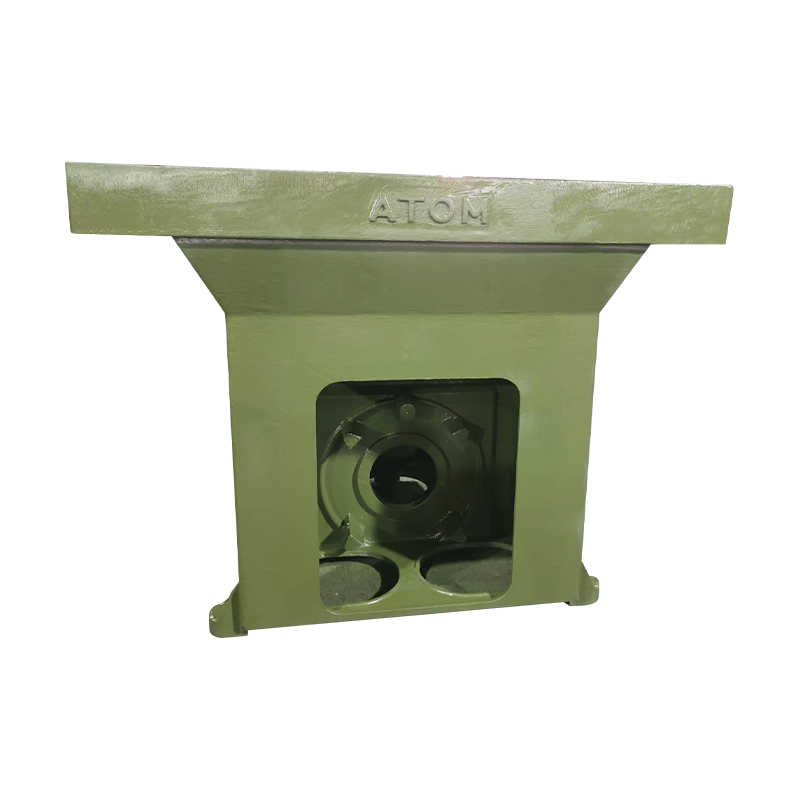 Maskinværktøjsbasestøbning for stabilitet og vibrationsdæmpning Denne base understøtter maskinværktøjskomponenter og bevarer arbejdsnøjagtigheden ved at modstå deformation og absorbere vibrationer, et specifikt valg, når gråjernsdæmpning opvejer trækstyrken. Se produkt →
Fire kvalitetsfaktorer, der skal verificeres, før en leverandør godkendes
Udtrykket "grå duktilt støbejern" lyder bredt nok til at dække ethvert støberi, men forskellen mellem en støbning, der holder, og en, der lækker, revner eller forvrænger, er procesdisciplin. Før købere forpligter sig til en leverandør, bør de kontrollere fire områder.
- Metallurgisk kontrol. Kulstofækvivalent, siliciumindhold og inokuleringspraksis bestemmer grafitform og afkøling. Et støberi, der registrerer hver smelte og kan dele spektrokemiske analyser, er et støberi, der kan holde en karakter på tværs af produktionskørsler.
- Sektionsfølsomhed. En støbning med både tynde og tykke sektioner er svær at udstøbe, fordi kølehastighederne er forskellige. Grått jern, der køler hårdt i tynde sektioner, bliver svært at bearbejde; duktilt jern, der mister nodularitet i tunge sektioner, bliver svagt. Leverandøren skal forklare, hvordan begge forhold kontrolleres.
- Dimensionel tolerance og bearbejdningsgodtgørelse. Støbetoleranceklasser og aftalte bearbejdningsgodtgørelser definerer, hvor meget materiale dit bearbejdningscenter skal fjerne. Tvister starter ofte fra inkonsekvente tillæg, ikke fra forkerte nominelle dimensioner.
- Inspektion og prøvning. Bekræft, om støberiet udfører træk-, hårdheds-, tryk-, ultralyds- eller magnetisk partikeltestning. Et testcertifikat er kun meningsfuldt, hvis det svarer til samme parti som dine støbegods.
At arbejde med et støberi, der behandler begge familier som kerneforretning
Haian Aoyu Machinery Manufacturing Co., Ltd. producerer gråjern og duktilt støbejern som sin kerneaktivitet, ikke som en lejlighedsvis sidelinje. Virksomheden driver et støberi med en årlig kapacitet på 20.000 tons i Nantong, Jiangsu, med 30.000 kvadratmeter bygninger og eksporterer til USA, Tyskland, Italien, Danmark, Schweiz, Belgien, Spanien og Japan.
For udstyrsproducenter er den praktiske fordel, at begge jernfamilier kan planlægges under én forsyningskæde. Kompressorstøbegods såsom karosserier, rammer, cylindre, krumtaphuse og oliespande; pumpe- og ventilstøbegods såsom pumpelegemer, dæksler og ventilhuse; og værktøjsmaskiner, såsom baser og søjler, kan konsolideres under et enkelt kvalitetssystem og en enkelt kommunikationskanal.
Et støberi, der støber begge familier dagligt, er også hurtigere til at omsætte en tegning til procesparametre. Når en del er gråjern, og en anden er duktilt jern, kan leverandøren markere potentielle støbeproblemer, før værktøjet skæres, i stedet for efter den første batch fejler inspektion.
Bundlinjen
"Grå duktilt støbejern" er ikke en enkelt materialebeslutning; det er en porteføljebeslutning. Grått jern bidrager med vibrationskontrol, bearbejdelighed og lavere omkostninger. Duktilt jern bidrager med styrke, sejhed og trykintegritet. Den bedste indkøbsstrategi er at definere hver støbning ud fra dens mekaniske opgave og derefter lade støberiet foreslå den passende kvalitet og verificere metallurgi, dimensioner og inspektionsregistreringer, før produktionen begynder.