DA
En 1,8-tons kompressorkrop forlader shakeouten med rene kanter og består sin dimensionelle kontrol, hvorefter den fejler ved bearbejdningscentret: et mørkt, udtværet bånd åbner sig nogle få millimeter under topfladen. Kemiarket ser fornuftigt ud, og støbningen er ikke porøs. Defekten er grafitflotation, og når først den når en bearbejdet overflade, er varmen, smeltebehandlingen og støbeomkostningerne allerede brugt.
Arbejdsreglen er enkel at angive. Flotation er en densitetsdrevet defekt af langsomt kølende tunge sektioner, og den styres ved at matche kulstof svarende til sektionsmodul, ved at afkøle topfladen med vilje og ved på forhånd at bestemme, hvor offermetallet skal sidde. Kemi alene vil ikke løse det, og en separat støbt teststang vil ikke advare dig om det.
Hvad grafitflotation faktisk er
Duktilt jern størkner gennem en eutektisk reaktion, hvor grafit vokser som knuder inde i væsken. En knude har en densitet på ca. 2,2 g/cm³; det omgivende flydende jern er tæt på 7 g/cm³. Den spalte er en opdriftskraft, og i en støbning, der forbliver flydende i lang tid, er det nok at flytte knuder opad gennem smelten.
I en 20 mm væg tager frysning sekunder, og knuderne låses, hvor de dannes. I en 150 mm væg kan den samme legering holde sig flydende i mange minutter, og knuder, der dannes tidligt, når at rejse sig. Resultatet er et grafitrigt lag under topfladen - ofte de øverste 5 til 30 mm, afhængigt af sektionsstørrelse og hældetemperatur - der sidder over et bånd, hvis struktur og egenskaber stille og roligt er blevet forringet.
Flotation er makrosegregation, ikke et nodularitetsproblem. Det berørte bånd kan vise et acceptabelt nodultal under mikroskopet, mens trækstyrke og forlængelse i det bånd er faldet kraftigt.
Denne sondring afgør, hvordan manglen kontrolleres. Et støberi kan producere fremragende nodularitet, en ren matrix og en bestået trækprøve på en separat støbt stang, og stadig sende en støbning, hvis topflade ikke vil overleve første bearbejdning. Det kan også betale sig at adskille flotation fra resten af defektfamilien: chunky grafit fremstår i tunge sektioner som en klynget, vermicular-lignende degeneration snarere end en fysisk migration af knuder, og eksploderet grafit peger normalt på et smeltebehandlingsproblem. Midlerne er forskellige, så diagnosen skal være specifik.
Operatører, der møder defekten for første gang, har en tendens til at give hældepraksis skylden. Det er værd at gå tilbage til selve materialet - en kort genopfriskning hvad duktilt jern leverer i service sætter problemet i perspektiv, før smelteværket tager skylden.
Kulstofækvivalent og sektionsmodul: De to tal der betyder noget
To variable bestemmer det meste af resultatet. Den første er kulstofækvivalent, CE = C Si/3, med fosfor tilsat af nogle butikker. Den anden er sektionsmodul, volumen-til-overfladeforholdet for den tungeste del af støbegodset, fordi det fastlægger, hvor længe metallet forbliver flydende efter påfyldning.
Publicerede anmeldelser af duktilt jern med tunge sektioner placerer flotationsrisikoen over ca. 4,5 % CE, og risikoen stiger, efterhånden som sektionsstørrelsen vokser. Derfor skal kulstof og silicium korreleres med sektionsmodul i stedet for at blive valgt én gang og genbrugt på tværs af en produktfamilie: en kemi, der falder smukt ind i et tyndt pumpedæksel, vil flyde i et tykt kompressorhus.
| Variabel | Hvorfor det flytter flotationsrisiko | Retning for tunge sektioner |
|---|---|---|
| Kulstofækvivalent | Indstiller total eutektisk grafit og fluiditet; et langt størkningsvindue lader knuder rejse sig | Hold tæt på 4,1 til 4,4 % i den nederste ende, når vægtykkelsen passerer omkring 100 mm |
| Kulstof | Kulstof is the material that floats; every extra tenth adds volume to the accumulation band | Typisk 3,5 til 3,7 % i stedet for 3,8 % og derover |
| Silicium | Hæver CE med omkring en tredjedel af sin egen vægt og fremmer grafitisering | 2,0 til 2,5 %, valgt mod CE-loftet i stedet for alene mod karakteren |
| Hældningstemperatur | Ekstra overhedning forlænger den tid, støbegodset forbliver flydende | Så køligt som formen fyldes pålideligt, ofte 1.360 til 1.400 °C |
| Top-ansigtskøling | Frysning af toppen tidligt låser knuderne på plads | Kuldegysninger, tæt vendt sand, ingen varm top efterladt åben |
| Riser position | En top stigerør holder en væskebassin præcis hvor knuder samles | Foder fra siden eller bunden, hvor geometrien tillader det; chill under topfladen |
Tabellen er en kørselsretning, ikke en opskrift. To støberier, der arbejder med samme sektionsmodul, kan sætte sig på forskellige kulstofniveauer og begge har ret, fordi sandegenskaber, nedkølingspraksis og hældetemperatur er forskellige. Hvad der ikke bør afvige, er disciplinen med at skrive et mål CE mod sektionsmodulet, før mønsteret monteres, og gentjekke det, når en kunde gør en væg tykkere eller tilføjer en boss.
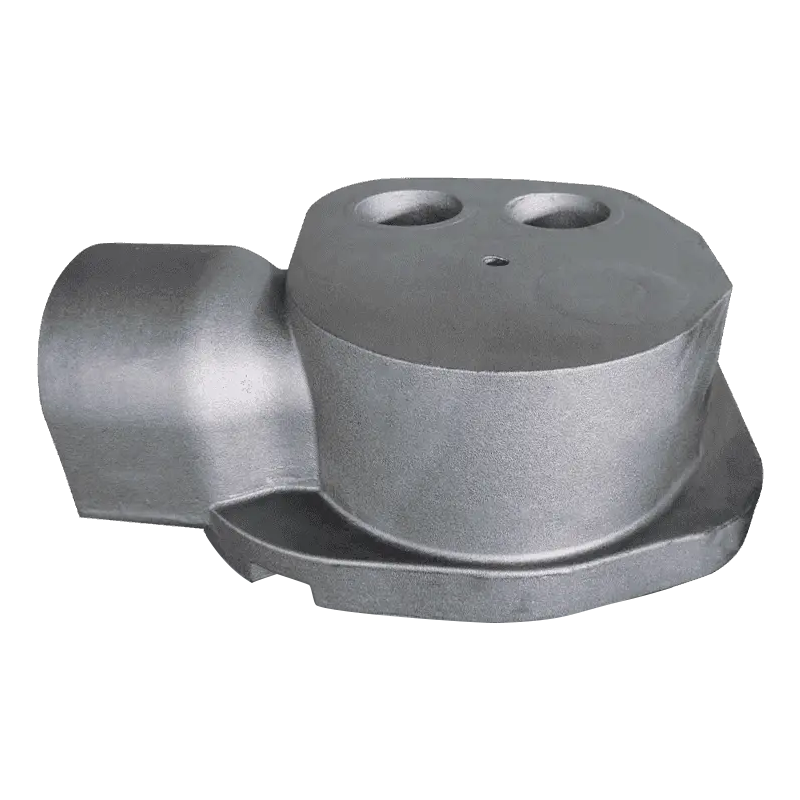
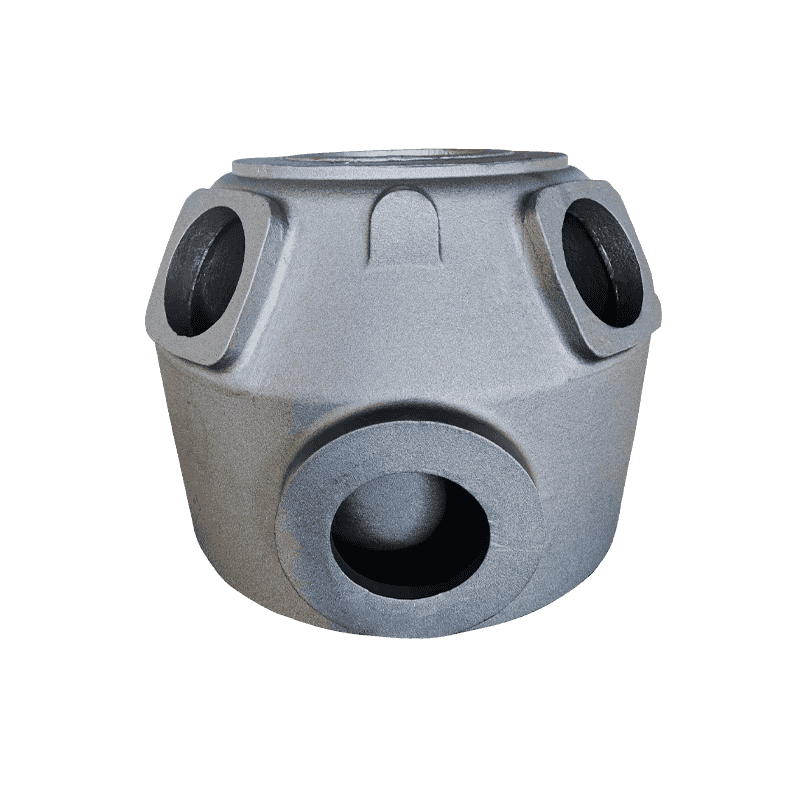
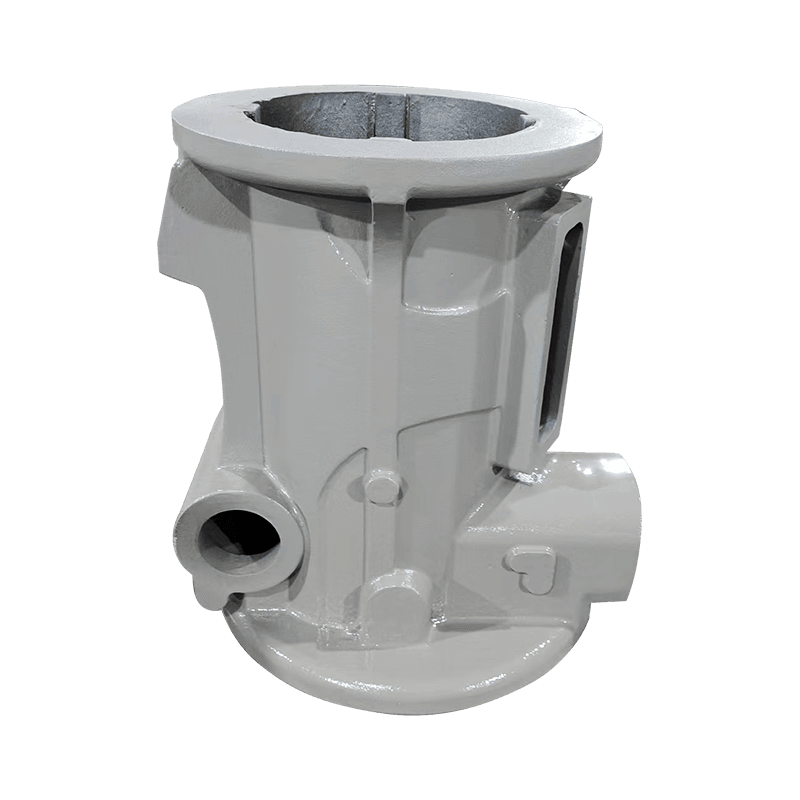
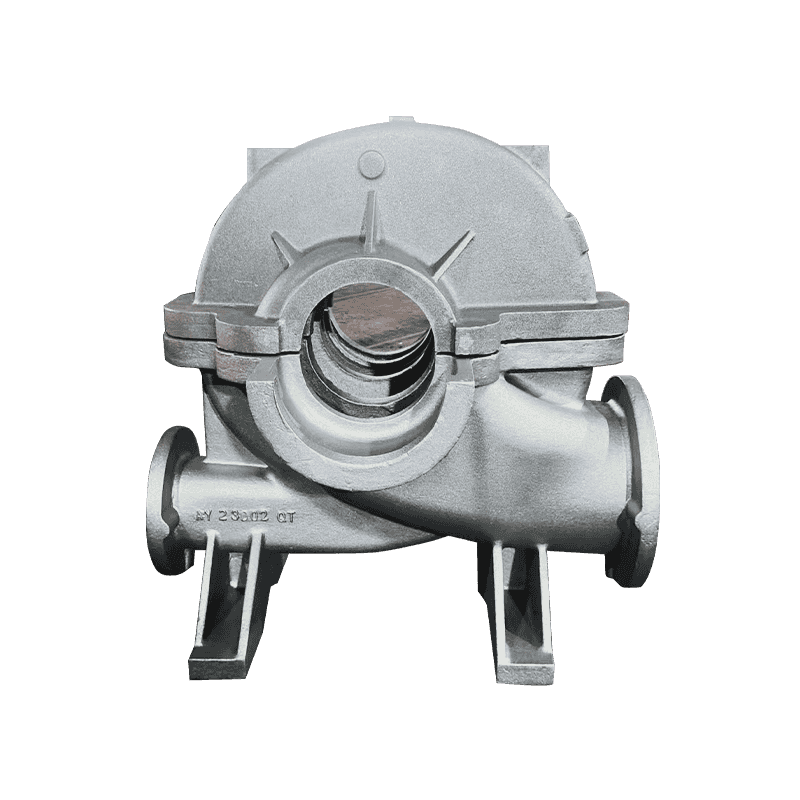
Dele med tyk skal er der, hvor regnestykket bider: et kompressorhus med en væg på 60 til 90 mm, en maskinbase med en tung central masse eller et pumpehus med en dyb flange giver alle knuder en lang tur til toppen.
Læsning af skiltene, før bearbejdningslinjen gør det
Flotation melder sig sjældent ud i støberiet. Det fremgår af bearbejdningscentret, ved efterbearbejdning eller i en kundeklage. Signalerne er konsistente nok til at opbygge en rutine omkring:
- Overfladeudseende: Overfladen kan se lidt mat eller mere ru ud efter sprængning, og grov bearbejdning åbner mørke striber, der følger overfladen i stedet for at krydse den.
- In-situ metallografi: en prøve skåret fra den øverste flade af en prøvestøbning eller fra en påstøbt flig med samme modul afslører et akkumuleringsbånd, som en separat støbt stang aldrig viser.
- Hårdhedskortlægning: Den flydende zone aflæses ofte blødere og mere ferritisk end hovedparten af støbningen, hvilket tydeligt ses på et kortlagt gitter.
- Ultralydshastighed og dæmpning: nyttig til screening, når aflæsninger er kalibreret mod sektionerede prøver med samme geometri.
- Destruktiv sektionering: stadig referencemetoden og prisen værd ved hvert nyt mønster eller væsentlig kemiændring.
Godkend ikke en støbning med tunge sektioner på styrken af en separat støbt teststang alene. Stænger hældes tynde, de fryser hurtigt, og de er immune over for den defekt, du forsøger at fange.
Den billigste tidlige advarsel er en prøvestøbning gennemskåret gennem den tungeste væg. Et snit gennem topfladen fortæller dig mere om kulstofækvivalenter, kuldeplacering og stigrørsposition end en måneds træktest.
Modforanstaltninger, der holder i produktionen
- Indstil kemien til afsnittet, ikke til karakteren. Træk først kulstof ned, og trim derefter silicium mod CE-loftet; hvis en specifikation skubber silicium op for et matrixkrav, skal kulstof ned yderligere.
- Frys først den øverste overflade. Eksterne eller indre kuldegysninger eller et modsat sand, der trækker varme hurtigere, forkorter vinduet, hvori knuder kan bevæge sig. Større kulden mod det faktiske hot spot i stedet for at prikke den hen over ansigtet.
- Hæld så køligt, som formen fyldes pålideligt. Overhedning køber flydende og koster flotationsmodstand; 1.360 til 1.400 °C dækker de fleste tunge sektionsarbejder, og langvarig fastholdelse i ovnen virker også imod dig.
- Bestem, hvor defekten må bo. Kritiske bearbejdede flader hører til i bunden eller på en side af formen; topfladen får et offertillæg, 10 til 25 mm som et fælles udgangspunkt, bearbejdet væk med det flydende bånd indeni.
- Hold smeltebehandlingen tæt. Magnesiumrester omkring 0,03 til 0,05 %, lavt indhold af sjældne jordarter, hurtig inokulering og ingen unødvendig genopvarmning reducerer alt sammen chancen for, at et behandlingsproblem forstærker et flotationsproblem.
- Bekræft pr. varme, ikke pr. år. En sektioneret prøve fra den første støbning af et nyt mønster, plus periodisk metallografi fra topfladen, fanger en drivende kulstofækvivalent, før en batch når bearbejdningslinjen.
Intet af det er dyrt i sig selv, og for en tung struktur i ét stykke - en maskinbase, et kompressorhus, et pumpehus - betaler den sektionerede første artikel sig selv, første gang den forhindrer en kasseret støbning.
Hvad skal du spørge, før du afgiver ordren
Hvis du køber tunge duktile støbegods, er flotation lige så meget et leverandørspørgsmål som et støberispørgsmål. De svar, du ønsker, er specifikke, og spørgsmålene er korte:
- Hvilket sektionsmodul byggede du kemien op omkring, og hvilken kulstofækvivalent havde du målrettet for det?
- Hvor tager du den metallografiske prøve, fra selve støbningen eller fra en separat støbt stang?
- Hvordan styrer du afkølingen på oversiden, og hvad er stigrørets position?
- Hvilken bearbejdningsgodtgørelse efterlader du på oversiden, og hvordan kom du frem til det tal?
- Registrerer du kulstof, silicium, magnesium og hældetemperatur for hver varme, og kan jeg se de sidste seks måneder af disse data?
En leverandør, der besvarer de to første spørgsmål i generelle vendinger og det sidste med et løfte, citerer på pris snarere end på struktur. Den kommercielle konsekvens fortjener at sige klart: en støbning, der består sit certifikat og fejler på bearbejdningscentret, er den dyreste form for skrot, fordi køberen allerede har betalt for transport, bearbejdningstid og en stoppet produktionslinje.
De leverandører, der håndterer tunge sektioner godt, svarer normalt på disse spørgsmål, før de bliver stillet; sektionsmodul, målkulstofækvivalent, chill-layout og prøveudtagningsposition har en tendens til at blive vist i tilbudspakken uden at blive spurgt.
Den samme disciplin løber igennem rækken af duktilt støbejern bygget op omkring kompressor-, pumpe-, ventil- og maskinværktøjskomponenter, hvor vægtykkelsen varierer nok til, at ingen enkelt kemi dækker hver del.
Grafitflotation er ikke en mystisk defekt, når først fysikken er på bordet. Noduler er lettere end væsken, der bærer dem, tunge sektioner forbliver flydende længe nok til, at forskellen har betydning, og metallet, der ender under oversiden, er ikke det metal, som tegningen antager.
Styr det med tre beslutninger, der er truffet tidligt: kulstofækvivalent tilpasset til sektionsmodul, bevidst afkøling af topfladen og en bearbejdningsgodkendelse, der holder det flydende bånd inde i skrotbeholderen i stedet for inde i den færdige del. Alt efter det - teststænger, certifikater og inspektionsrapporter - er bekræftelse, ikke beskyttelse.