DA
Bearbejdning af duktilt støbejern : Hvad bestemmer prisen pr. del
Nodulær grafit gør duktilt jern stærkt, sejt og værd at specificere. Det gør også spånerne trævlede, varmen stædig og tolerancevinduet smallere, end de fleste tegninger indrømmer. Gradekontrol og fastgørelse bestemmer mere end noget skærkatalog.
To lejehuse, støbt i samme uge efter samme mønster, kan opføre sig som to forskellige materialer på én maskine. Man borer rent med 220 m/min. Den anden sløver et indsatshjørne, før værktøjet når fuld dybde. Programmet ændrede sig aldrig. Støbningerne gjorde: en perlit-tung sektion nær et stigrør, en kølig hud på en tynd ribben eller et 40 HBW sving hen over partiet.
Metallurgi sætter loftet, beslag sætter gulvet, og skæredata fungerer kun inde i vinduet mellem dem.
Hvorfor duktile jernmaskiner er anderledes end gråt jern
I gråt jern danner grafit flager, der sidder inde i matrixen som tusindvis af små interne spånbrydere. Spåner klippes kort, og snittet føles let. Magnesiumbehandling forvandler den grafit til knuder, hvilket er det, der giver duktilt jern dets styrke og forlængelse, og også det, der fjerner det indbyggede spånbrud.
På maskinen er resultatet forudsigeligt: længere, strengere spåner, højere skærekræfter i samme skæredybde og mere varme i skæret, fordi spånen transporterer mindre af det væk. Matrixen omkring disse knuder bestemmer derefter, hvordan værktøjet bæres.
- Ferritisk, omkring 170-210 HBW. Blød og gummiagtig; opbygget kant, udtværede afslutninger og drivende dimensioner ved lav hastighed.
- Pearlitisk, omkring 230-290 HBW. Slibemiddel; flankeslid og notslid tager over, og værktøjets levetid falder hurtigt, når hårdheden stiger.
- Blandet støbt struktur. En kvalitet kan aflæse 200 HBW i en tynd flange og 250 HBW i en tung nav, udelukkende fordi kølehastigheden er forskellig.
- Nodularitet og knudetal. Konsekvent fine grafitmaskiner med højt antal; groft eller degenereret grafit bliver et bearbejdningsproblem længe før det bliver et styrkeproblem.
To afstøbninger kan bære det samme kvalitetsstempel og stadig adskille sig med 40 HBW. Den forskel fremgår aldrig af tegningen. Det fremgår af indstiksfakturaen.
En detalje, der er værd at gentage: duktilt jern er ikke harmløst. Tør skrubbearbejdning giver et fint grafitrigt støv, så udsugning ved skæringen hører til processen, ikke til husholdningen.
Skæreparametre, der holder på butiksgulvet
Nedenstående figurer er udgangspunkter for belagt hårdmetal på en stiv maskine, ikke løfter. Duktilt jern skærer hurtigere end stål med lavt kulstofindhold og langsommere end gråt jern af samme hårdhed, og spredningen i en batch er normalt bredere end spredningen mellem kvaliteter.
| Tilstand | Typisk hårdhed | Drejehastighed | Foder | Noter |
|---|---|---|---|---|
| Ferritisk, som støbt | 170-210 HBW | 220-300 m/min | 0,25-0,40 mm/omdr | Skarp positiv rive; hold skrubningsdybden over 2 mm, så kanten bliver under huden |
| Pearlitisk, som støbt | 230-290 HBW | 150-220 m/min | 0,20-0,35 mm/omdr | Sejt underlag med en TiAlN- eller Al2O3-belægning; forvent flankeslid frem for afslag |
| Austempereret eller afkølet | 300-380 HBW | 80-150 m/min | 0,15-0,25 mm/omdr | CBN eller whisker keramik; stivhed betyder mere end hastighed |
| Afbrudt snit eller tung hud | varierer | reducere med 25-35 % | 0,15-0,25 mm/omdr | Negativ rive og en stærk kant; Lad aldrig værktøjet opholde sig i snittet |
- Hold den første passage under den støbte hud. Skimning af en kølet overflade er den mest pålidelige måde at bryde en kant på.
- Jagt ikke afslutning med foder alene. I duktilt jern forbedres finishen mere fra hastighed og kantskarphed end fra en lettere fremføring.
- Fræsning: klatreskær, hvor opsætningen tillader det, hold foder pr. tand oppe, og fjern fine partikler i stedet for at skære dem om.
- Tjek hårdheden på den indgående batch, ikke kun på den første artikel. En batch, der kører 30 HBW over prøven, vil besejre et program, der er bevist på den prøve.
Angiv et hårdhedsområde på indkøbsordren. Et 170-230 HBW bånd er lige så meget en bearbejdningsinstruktion som en metallurgisk, og det er langt lettere at blive enige før støbning end at skændes om efter et problem med værktøjets levetid.
Casting Skin, Chill og First Pass
Den yderste en eller to millimeter af en sandstøbning er ikke det materiale, som din indsats er valgt til. Det lag kan holde en afkølet zone fra en kold skimmelsvamp, indbrændt sand, oxider og små indeslutninger. Fjernelse af det med en let efterbehandling får værktøjet til at gnide frem for at skære, og gnidning ødelægger kanter.
Hold øje med hårde pletter i nærheden af stigrør og tynde ribben. De kan sidde et godt stykke over den angivne batchhårdhed. Hvis det samme sted på hver del hviner og misfarves, skal du behandle det som et mønster- og afkølingsproblem først; ændring af skærkvalitet flytter først fejlen nogle få dele senere.
- Plan på en overflade, der alligevel vil blive bearbejdet, eller angiv en bearbejdet pude som datum.
- Støt direkte under hver klemme. Duktilt jern er duktilt nok til at fjedre under spændebelastning og holde denne afbøjning, indtil klemmerne slipper.
- Brug trepunktsstøtte plus justerbare donkrafte på lange baser og søjler, og tjek for gynging, før du strammer noget.
- Ru, slip, og afslut. Hvis delen bevæger sig efter skrubning, hører den bevægelse til i procesplanen, ikke i en omarbejdningsnote.
Boringer, datopunkter og huse, der skal forblive koncentriske
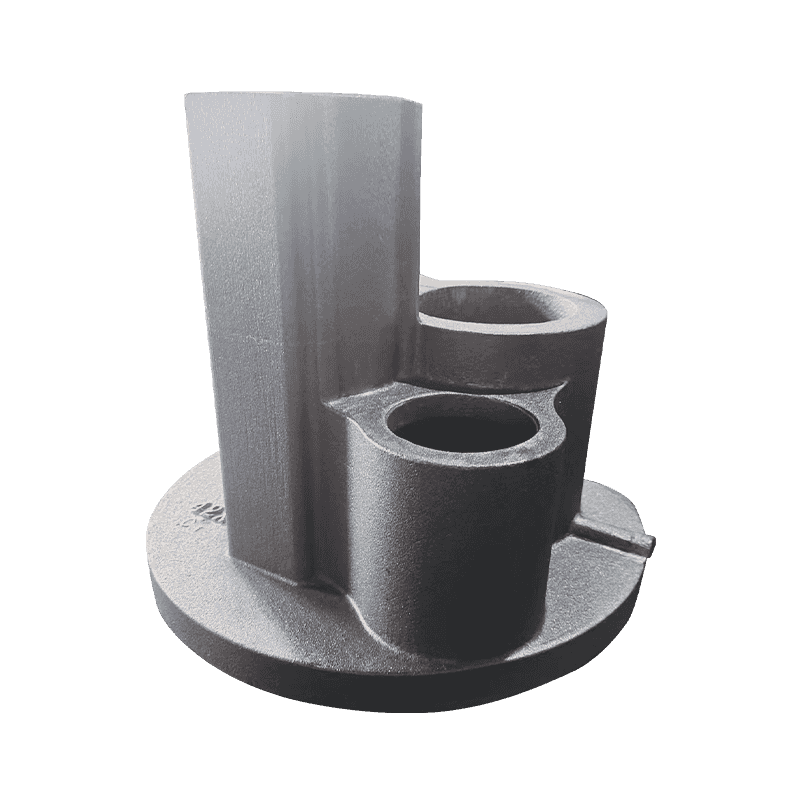
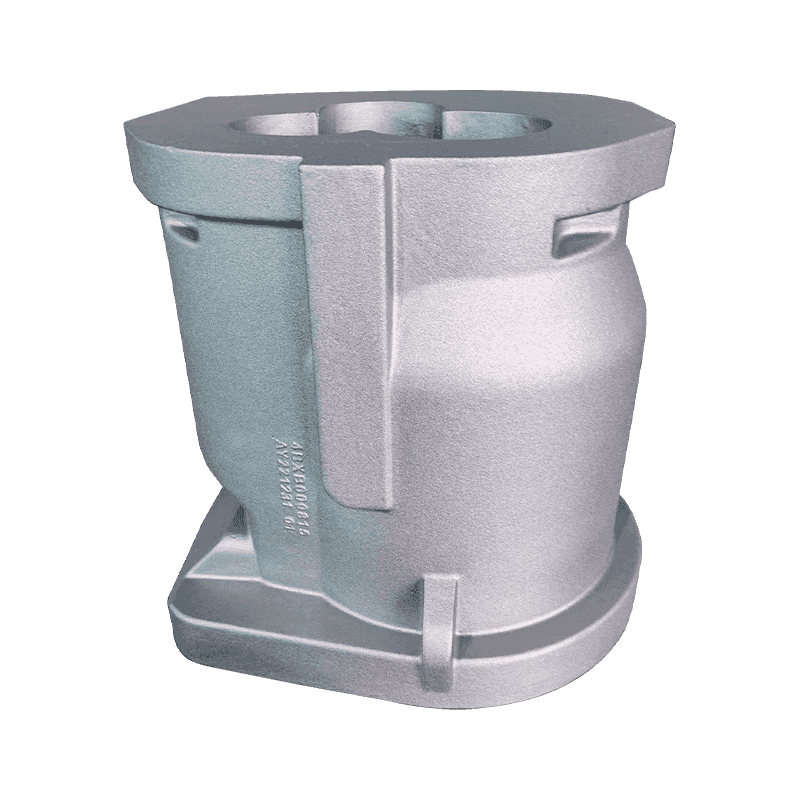
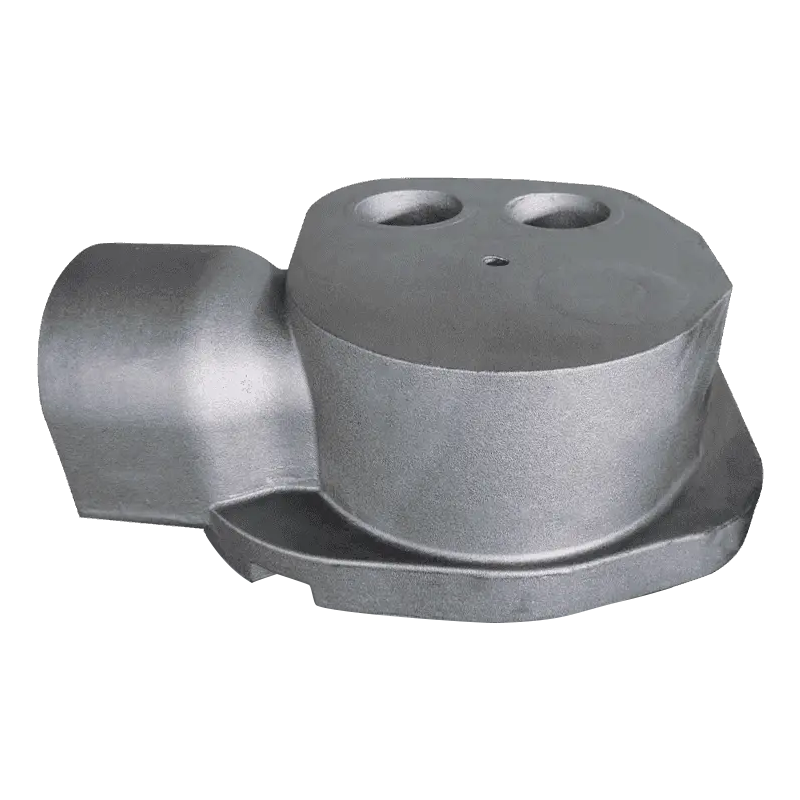
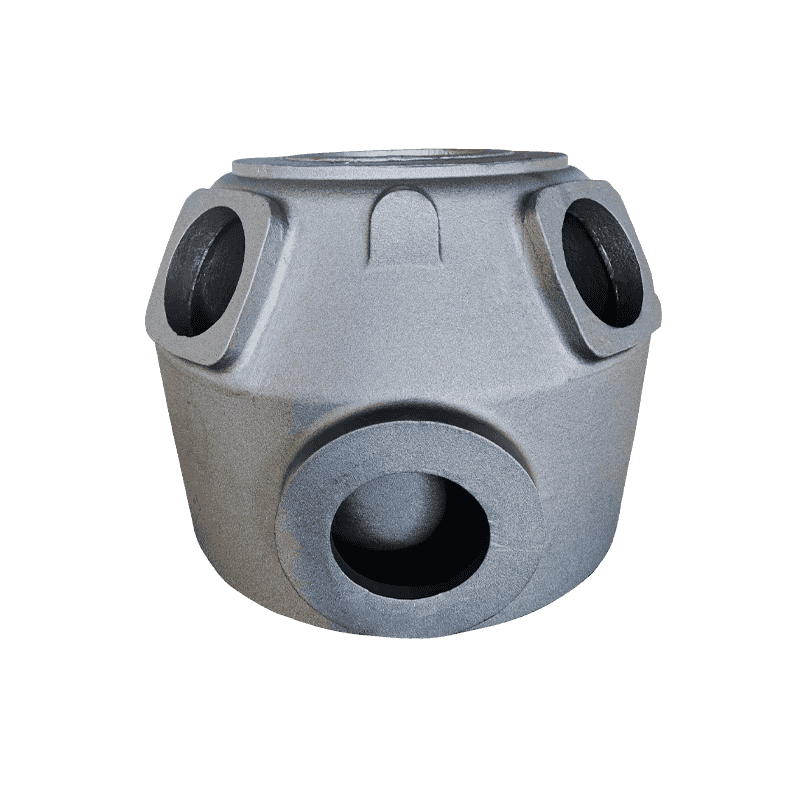
De fleste afvisninger på bearbejdede duktilt støbejern er geometriske, ikke kosmetiske. Et kompressorhus binder sammen en monteringsflade, en hovedboring og flere akselsæder. Angiv, at boringen fra en rå støbeflade, og den tolerance, du virkelig arbejder efter, er mønsterets, ikke maskinens.
Sekvensen, der holder op, er uglamorøs: ru datumfladerne, lad støbningen sætte sig, færdiggør derefter boringen, og bearbejd hvert relaterede sæde fra det. Duktilt jerns højere styrke lader designere tynde væggene sammenlignet med gråt jern, hvilket hjælper på vægten og skader stabiliteten, fordi et tyndt hus afbøjes under fastspænding og slapper af efter snittet.
Bearbejdningsgodtgørelse er den anden halvdel af den samtale. For lidt kvote tvinger et lavt gnidningspas; for meget betyder en ekstra skruboperation og en større chance for åbning af porøsitet.
| Støbestørrelse (maks. dimension) | Enkelt ansigtstillæg | Typiske dele |
|---|---|---|
| Op til 150 mm | 2-3 mm | Betræk, små huse, bearbejdede puder |
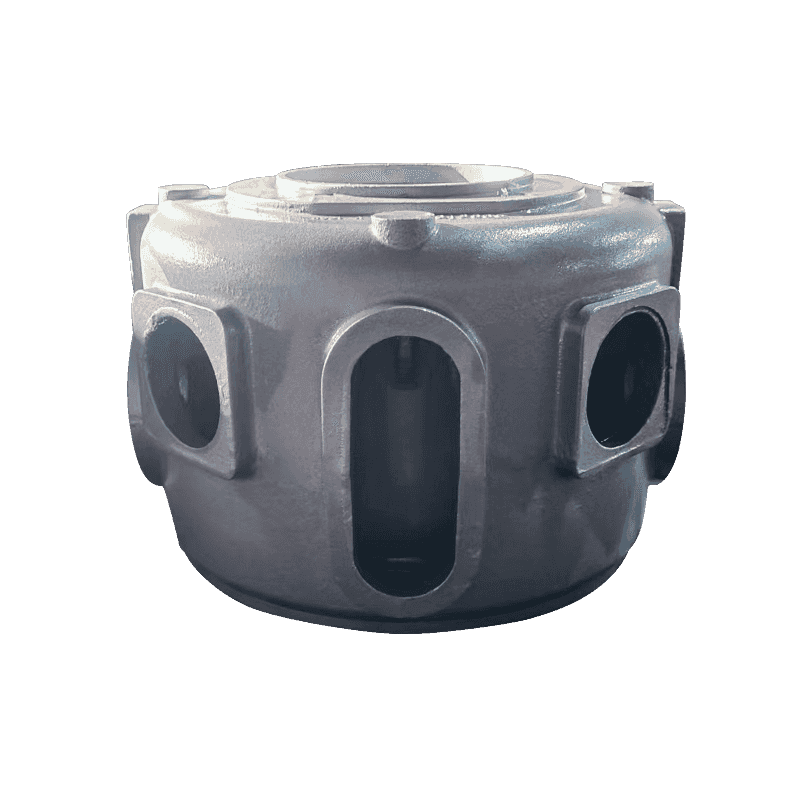
| 150-500 mm | 3-5 mm | Pumpehuse, lejehuse, ventilhuse |
| 500-1500 mm | 5-8 mm | Kompressorlegemer, maskinbaser |
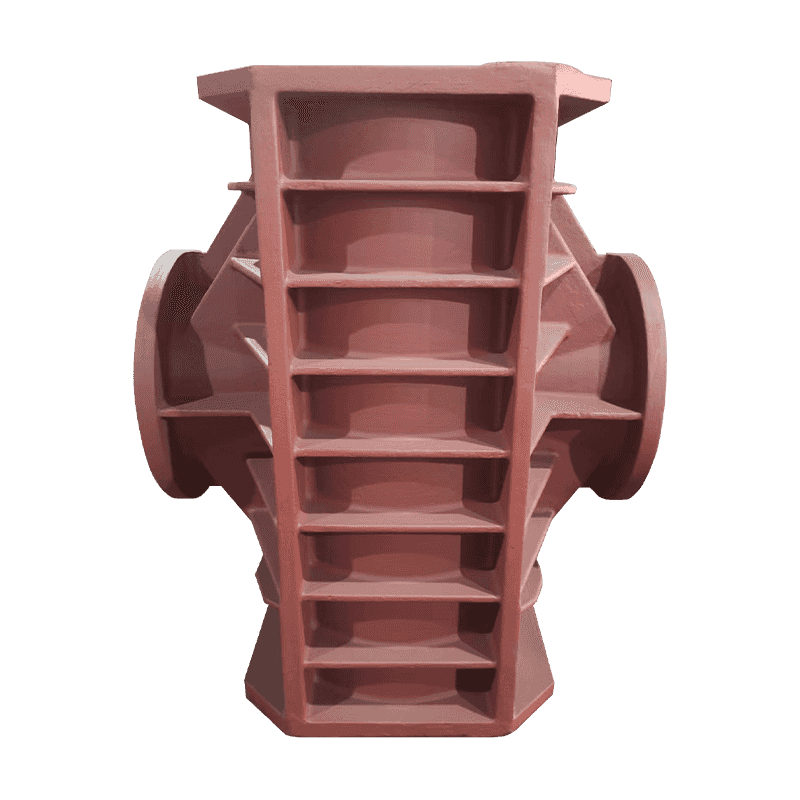
| Over 1500 mm | 8-12 mm | Søjler og store rammer |
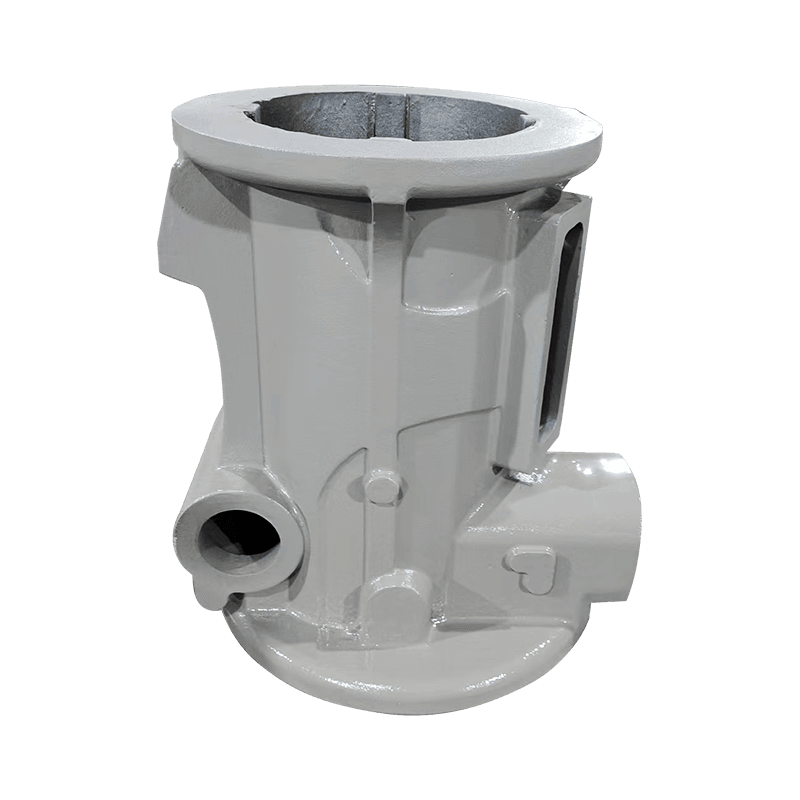
Rammer og søjler: Hvor vibration sætter finishen
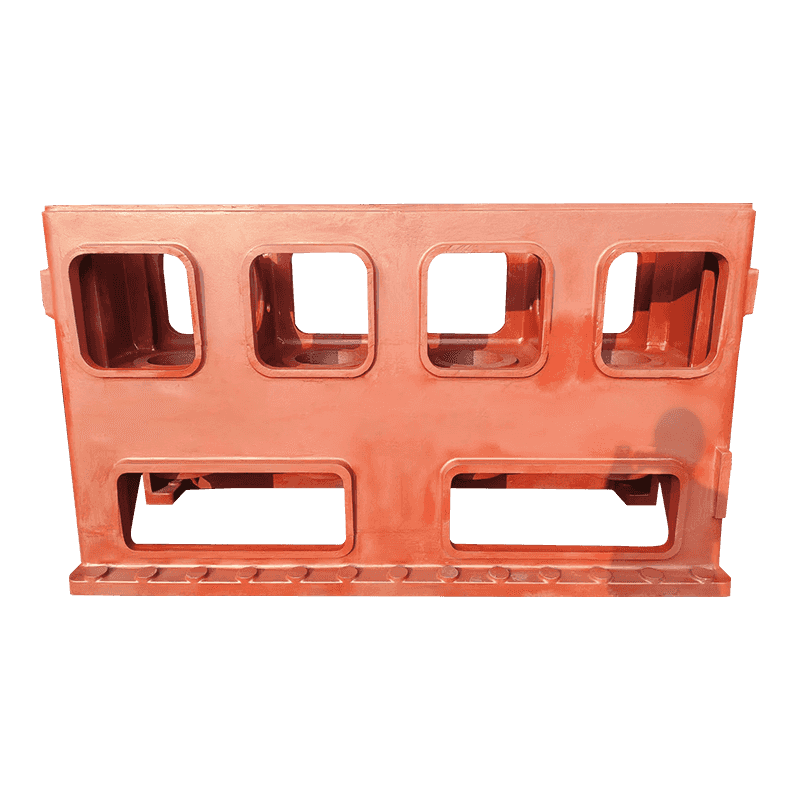
Maskinbyggere vælger mellem gråt og duktilt jern af årsager, der viser sig i snittet. Flakegrafit i gråt jern omdanner vibrationer til varme effektivt, så senge og rutsjebaner, der skal holde sig stille, er ofte gråjern. Nodulær grafit giver afkald på noget af den dæmpning, men giver højere styrke og stivhed, hvorfor søjler og strukturer under bøjningsbelastning ofte er duktilt jern.
For maskinmesteren betyder det, at en stor støbning skal være stabil, før den kan være nøjagtig. Termisk ligevægt med butikken betyder lige så meget som fastspænding: en søjle groftbearbejdet kold og færdig varm vil bevæge sig mellem operationerne. Det bredere billede af hvordan støbekvalitet har betydning for bearbejdningsnøjagtighed er værd at læse inden tegningen fryses.
I praksis: bearbejd monteringsfladen først, angiv skinnesæderne fra den, og hold slutpasset, indtil delen er holdt op med at bevæge sig. Ved snævre tolerancer måles på to forskellige dage.
Pumpe og ventilhuse: Vægtykkelse og lækageveje
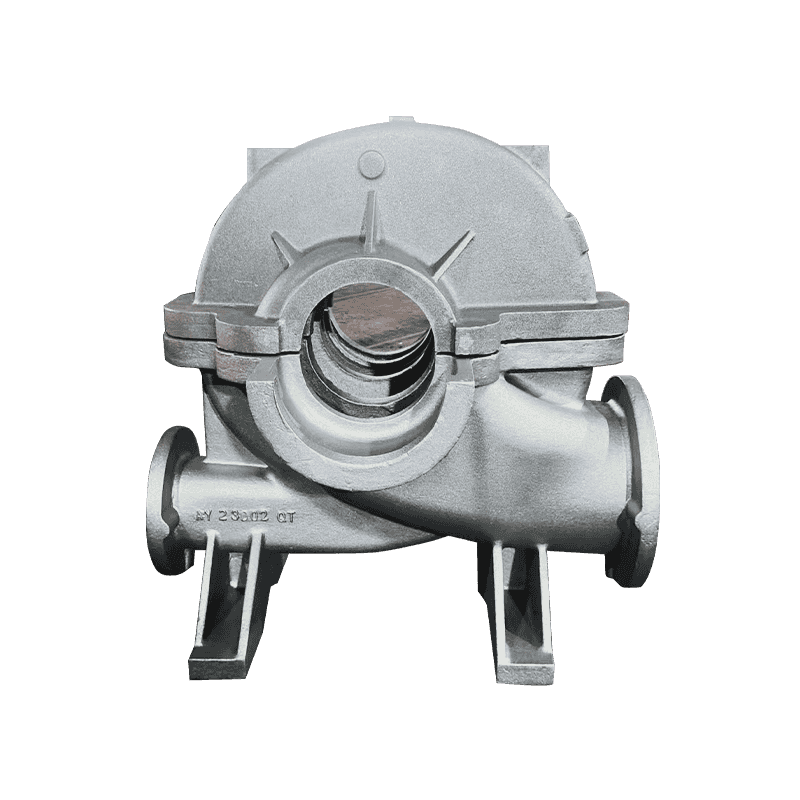
Pumpehuse og ventilhuse er trykgrænser, så en skjult defekt har en høj pris. En pore begravet i en væg er en støbning; den samme pore, der åbnes af en borestang, er en kasseret del med bearbejdningstimer, der allerede er investeret i den.
To vaner reducerer denne risiko. Angiv ikke-destruktiv undersøgelse af trykgrænser før bearbejdning i stedet for efter, fordi røntgen eller ultralydstestning på en rå støbning koster langt mindre end en færdig del med en grædende tætningsflade. Og sæt fladhed og parallelitet på tegningen for flangeflader og tætningsboringer, da generelle dimensionstolerancer sjældent styrer den funktion, der rent faktisk lækker.
Duktilt jern fortjener sin plads her ved at tolerere vandhammer, termisk cykling og trykspidser, der ville knække et mere skørt materiale. Konsekvensen af bearbejdningen er enkel: Tætningsflader og boltecirkler skal holde deres geometri efter hydrotestning, ikke kun på bænken.
Hvad du skal afregne inden det første snit
Pålidelig bearbejdning af duktilt støbejern er for det meste en købsvane snarere end en værktøjshemmelighed. Sæt disse punkter på ordren, og butiksgulvet holder op med at gætte:
- En karakter plus et hårdhedsområde, med teststedet angivet.
- Bearbejdningsgodtgørelse efter egenskab, ikke én tæppefigur.
- Datumdefinition, og om henføringspunktet er støbt eller bearbejdet.
- Acceptkriterier for porøsitet på tryk- og tætningsflader.
- Prøvegodkendelse, der inkluderer et hårdhedskort fra en sektioneret del.
Udbetalingen: når hårdhedsspredning kontrolleres, og datum er aftalt, sejjernsmaskiner med forudsigelige hastigheder med forudsigelig værktøjslevetid. Den variabel, der forbliver, er den, du valgte at lade stå åben.
Haian Aoyu Machinery Manufacturing producerer duktilt og gråt støbegods til kompressor-, pumpe-, ventil- og maskinværktøjsbyggere med ca. 20.000 tons årlig støbekapacitet og eksporterfaring på tværs af Europa, Japan og Nordamerika; du kan anmelde det fulde casting-omfang bag disse dele, før du placerer en tegning på en leverandørs skrivebord.