DA
Præcision Støbegods af duktilt jern : Hvad afgør, om en batch afsendes
Et kompressorhus kan bære et perfekt materialecertifikat og stadig blive skrottet på bearbejdningscentret. Karakteren var rigtig, nodulariteten var rigtig, og castingen var stadig den forkerte del.
Det gab mellem en kompatibel støbning og en brugbar støbning er, hvor de fleste duktilt jernprojekter vindes eller tabes. Et tilbud kommer normalt med tre tal: karakter, vægt og kilopris. Ingen af de tre bestemmer, om projektet fungerer. Det, der afgør det, er om vægtykkelsen bliver, hvor tegningen siger, om bearbejdningsgodtgørelsen er konsistent fra del til del, og om den første armaturopsætning producerer dele i stedet for en skrotrapport.
Så det nyttige spørgsmål er ikke, hvilket støberi der er billigst. Det er det støberi, der kan rumme de tre eller fire funktioner, som din bearbejdningsproces afhænger af, med det volumen, du faktisk bestiller. Alt nedenfor følger deraf.
Hvad præcision faktisk betyder i duktilt jern
Præcision is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Metallurgisk kontrol: Nodularitet på omkring 85 procent eller bedre på den sektion, du holder af, et stabilt nodulantal og et ferrit-til-perlit-forhold, der matcher hårdhedsområdet på tegningen.
- Dimensionskontrol: Gentagelig position af bearbejdede flader i forhold til et valgt datum, ikke blot en generøs total længdetolerance.
- Indvendig soliditet: ingen krympeporøsitet i sektioner, der bærer belastning, holder tryk eller bliver boret og banket.
Det andet og tredje lag er, hvor citater divergerer. To støberier kan både citere 500-7 og begge hælde rent jern, men alligevel levere dele, der opfører sig anderledes på en bearbejdningslinje, fordi den ene kontrollerer skaltykkelsen på en tyndvægget cylinder, og den anden behandler det som en variabel, der ordner sig selv.
Du køber ikke jern i kilogram. Du køber afstanden mellem støbefladen og det første snit, din maskinmester tager.
Vælg karakteren, når du har målt sektionen
Publicerede egenskaber kommer fra standard teststænger, ikke fra din side. Sektionsstørrelsen angiver, hvor langsomt metallet afkøles, og afkølingshastigheden bestemmer, hvor meget perlit, der ender i matrixen. En kvalitet valgt fra et datablad kan derfor opføre sig anderledes, når den først er støbt ind i et 60 mm nav.
| ISO 1083 klasse | svarende til ASTM A536 | Trækstyrke | 0,2 % udbytte | Forlængelse | Typiske dele |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15 % | Pumpehuse, ventilhuse, dæksler |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7 % | Lejesæder, rotorsæder, krumtaphuse |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3 % | Maskinbaser, søjler, lastbeslag |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2% | Slidkritiske indsatser og føringer |
To konsekvenser følger. Hvis et tungt afsnit kalder på 600-3, så forvent en samtale om legering eller varmebehandling, for selve afsnittet virker imod målet. Og forlængelse er antallet købere har en tendens til at springe over; det er ofte den, der forudsiger, hvordan en støbning opfører sig, når en prespasning eller en termisk cyklus skubber på den.
Belagt sand, harpikssand, grønt sand: Tilpas processen til funktionen
Støberuten angiver opnåelig tolerance, overfladefinish og værktøjsomkostninger før den første hældning. Det er dyrt at vælge det sent, fordi skift af rute normalt betyder nye mønstre.
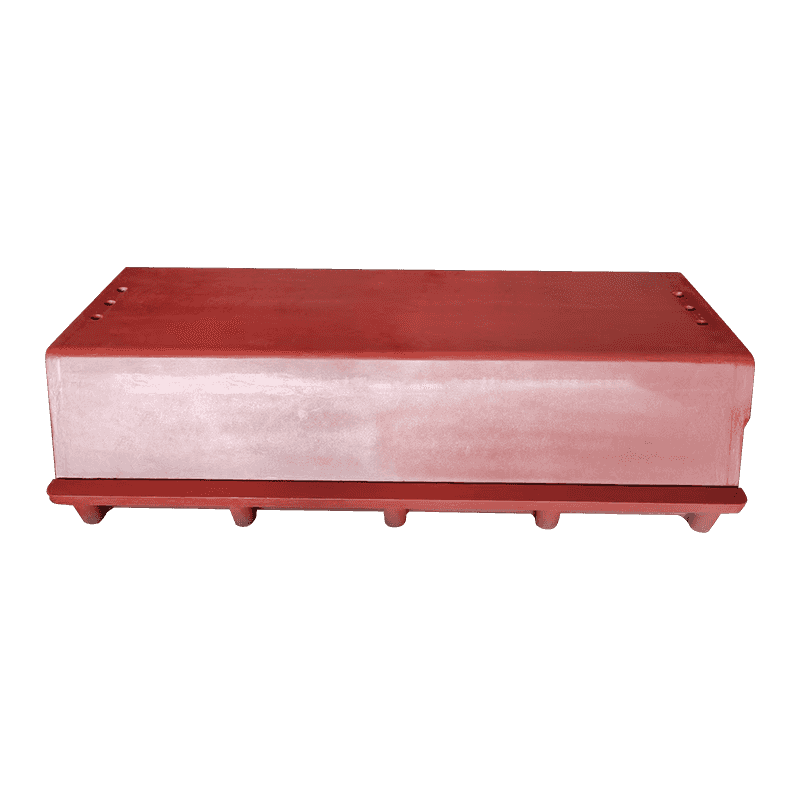
- Grønt sand: laveste mønsteromkostninger og god økonomi for mellemstore og store dele i konstant volumen; tynde vægge og skarpe indre kerner har brug for ekstra tillæg.
- Harpiksbundet sand (no-bage): en solid mellemvej for mellemstore partier, med bedre dimensionsstabilitet end grønt sand og fleksibelt værktøj.
- Coated sand (skal): det sædvanlige valg til tyndvæggede dele med høj gentagelsesevne, såsom kompressorcylindre, hvor vægkonsistensen betyder mere end mønsterprisen.
- Varmebehandling: ikke en støbeproces, men en del af den samme beslutning, da normalisering eller afspænding ændrer både hårdhed og dimensionsadfærd efter bearbejdning.
Tolerancepåstande kræver en klasse, ikke et adjektiv. En leverandør, der siger "vi holder en millimeter", beskriver en enkelt funktion. Spørg hvilken tolerancegrad der gælder for den specifikke funktion, dit armatur placeres på.
Hvor disse støbegods sidder inde i den færdige maskine
Dele er nemmest at specificere efter det job, de udfører, fordi det er sådan, acceptkriterier bliver skrevet i første omgang.
Kompressor støbegods
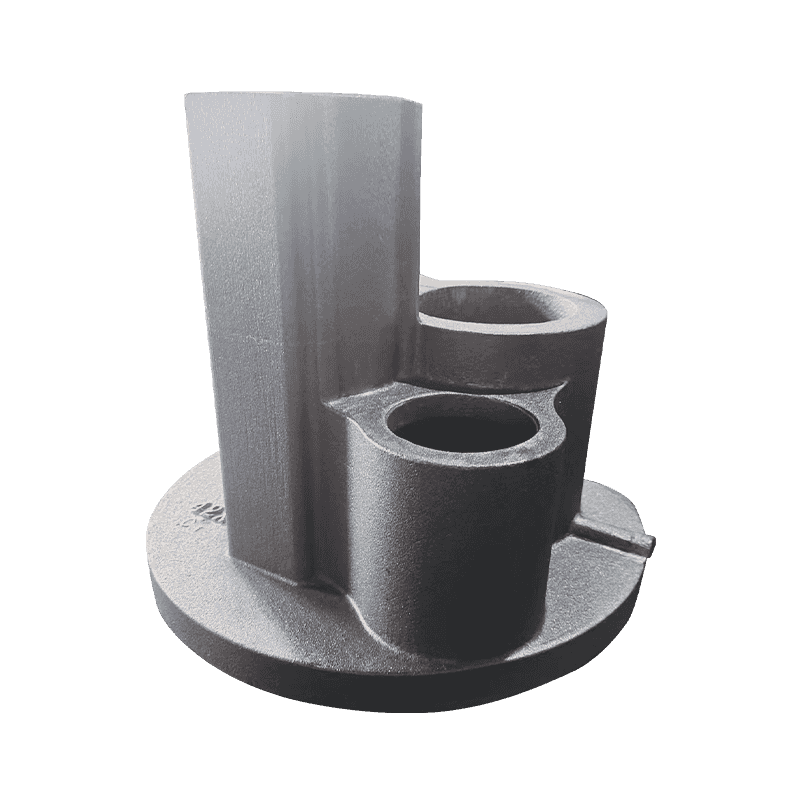
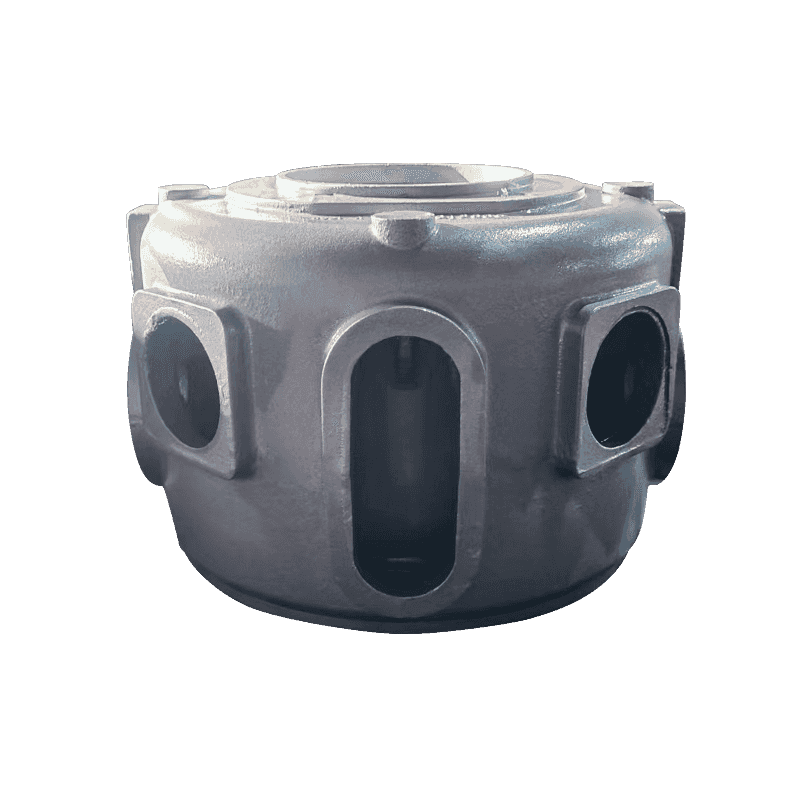
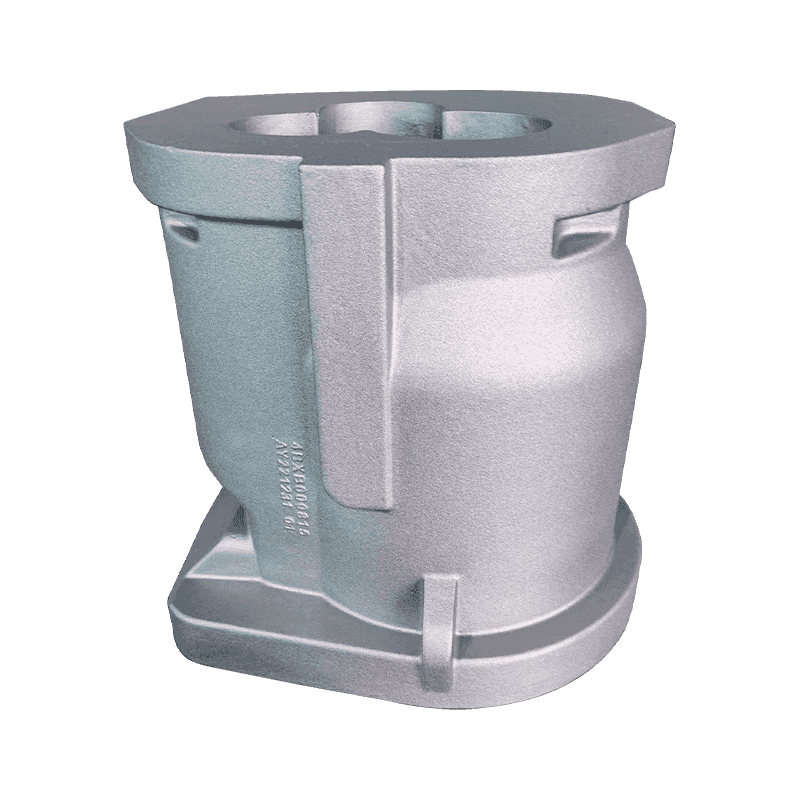
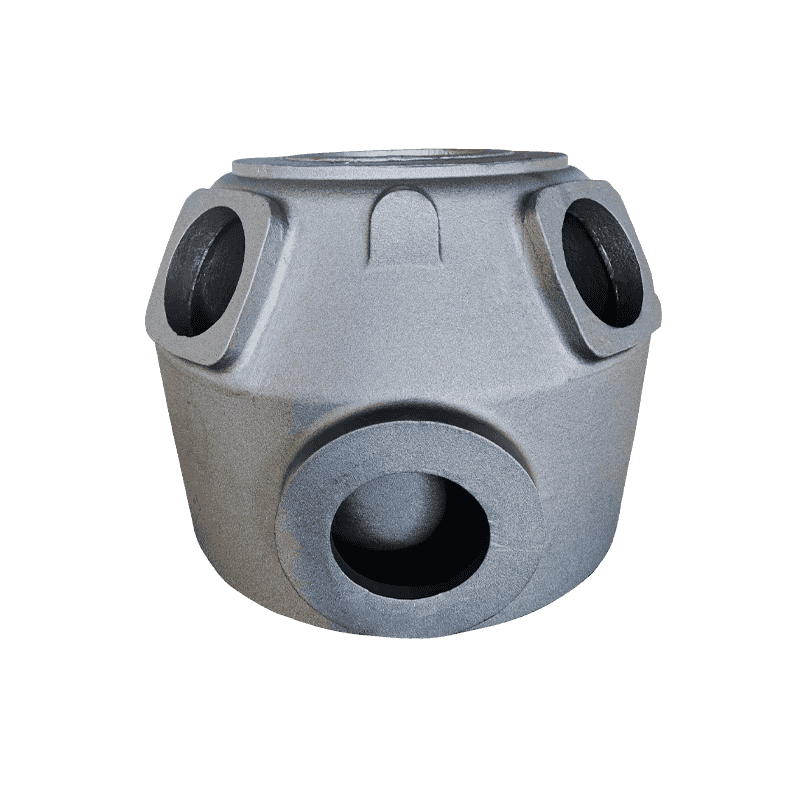
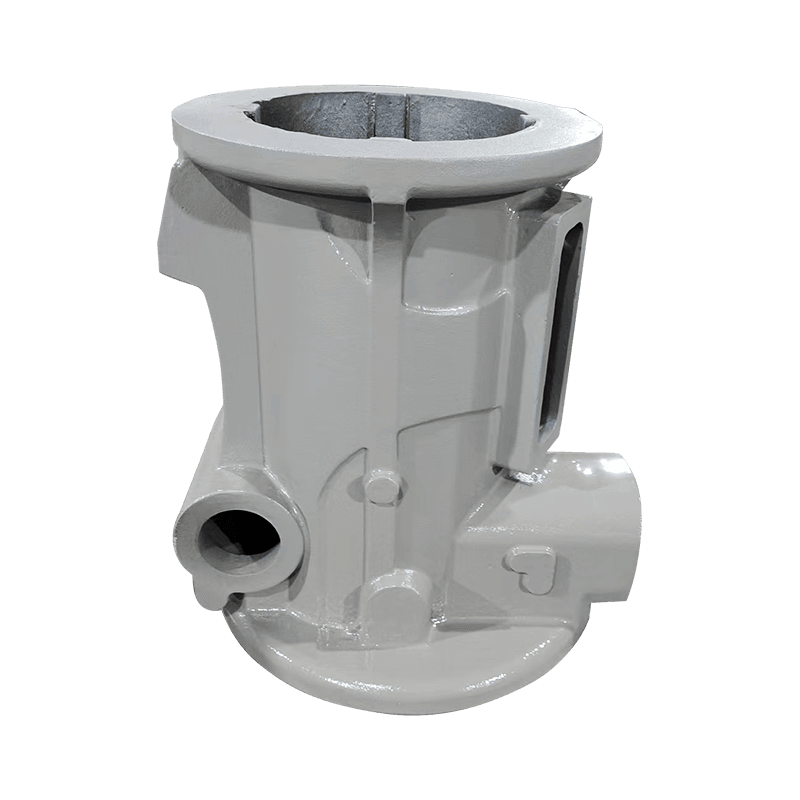
Kompressorarbejde kommer ned til tætning, justering og oliestyring. Lejesæder, rotorsæder, krumtaphuse, cylindre, udstødningssæder og oliespande fejler hver især forskelligt: et sæde, der er for blødt, slides ovalt, en cylindervæg, der driver, mister kompression, et krumtaphus, der forvrænger, vil ikke holde en lejeforspænding. Hvordan du balancestyrke og slidstyrke i et lejesæde er et typisk eksempel på en beslutning, der skal træffes på støbestadiet, ikke efter bearbejdning.
Pumpe og ventil støbegods
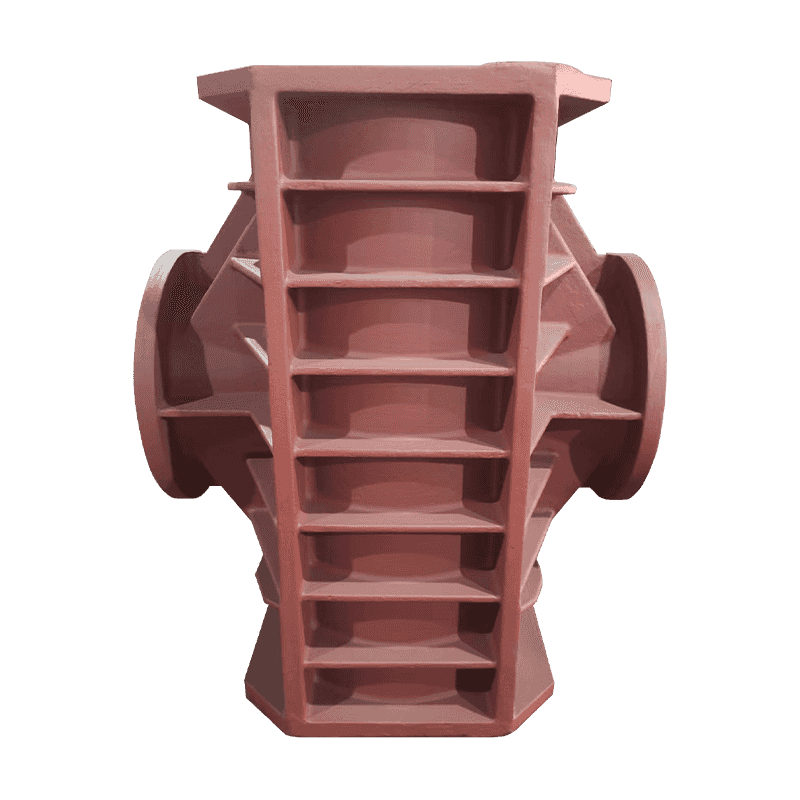
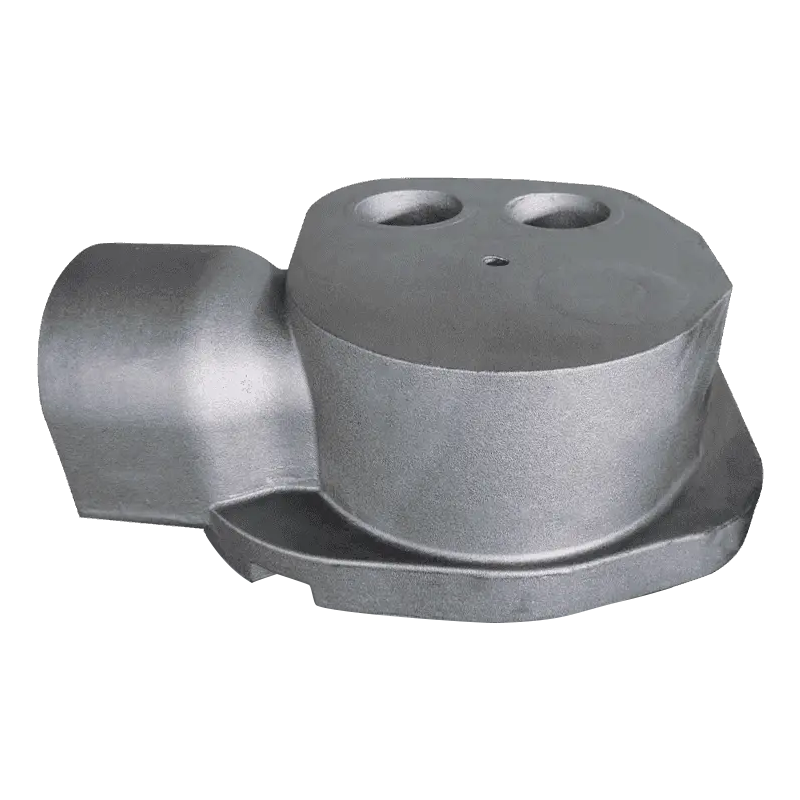
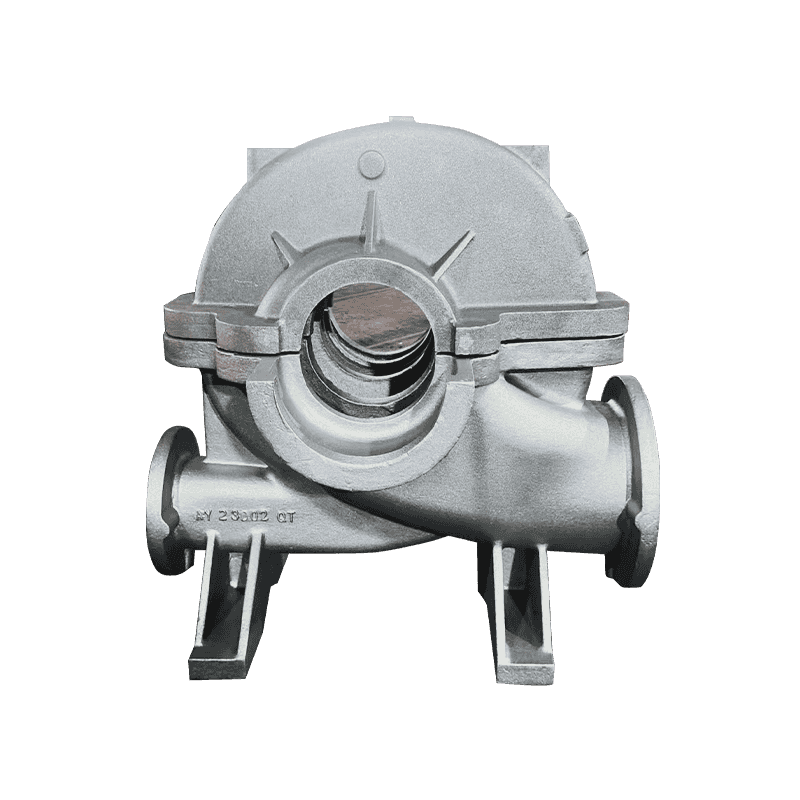
Aksialstrømspumper, pumpehuse, dobbeltpumpedæksler, stempelpumpeventilhuse og pumpeskiver er normalt tryktætte eller flowkritiske. Her er accepttesten ofte en tæthedstest plus en vægtykkelseskontrol, hvilket betyder, at porøsitetskontrol betyder mere end trækstyrke.
Værktøjsmaskiner støbegods
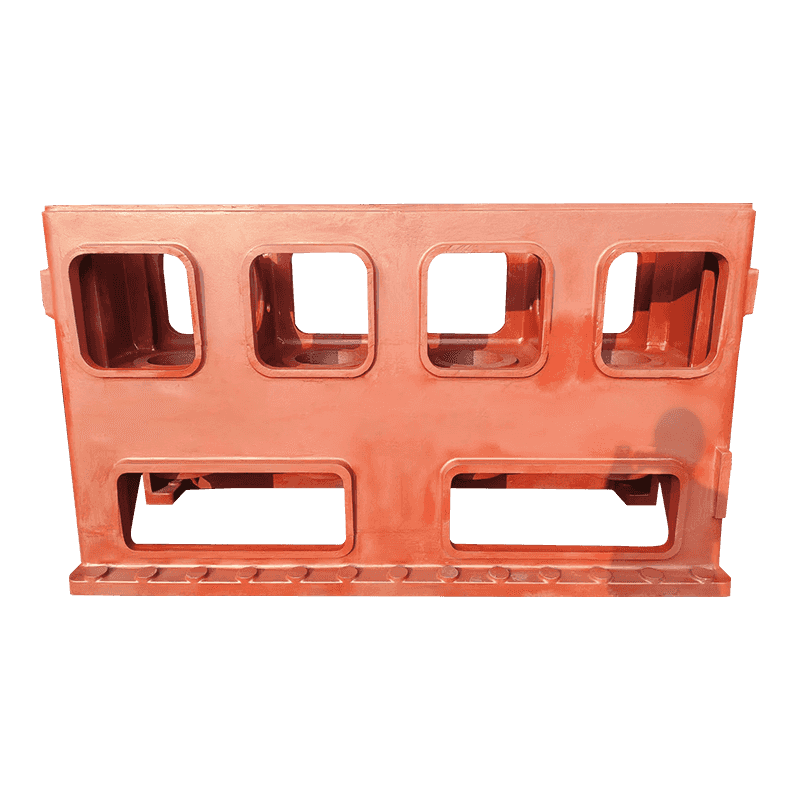
Baser og søjler er det modsatte tilfælde: tunge, støjsvage dele, hvis reelle værdi er stivhed og dimensionsstabilitet over mange års drift. Afspændingsaflastning og snitensartethed betyder mere end en stram lineær tolerance.
Hvad skal du kontrollere, før du godkender en prøve
En prøve fra første artikel beviser, hvad et støberi kan gøre én gang. Godkendelse bør handle om, hvad den kan hver gang. Seks genstande bærer det meste af vægten:
- Nodularitet målt på en sektion skåret fra selve delen, ikke kun fra en separat støbt teststang.
- En dimensionsrapport refereret til de samme datums, dit armatur bruger, med toleranceklassen angivet eksplicit.
- Vægtykkelse på det tyndeste parti, målt på mindst tre dele fra samme hæld.
- Hårdhedsområde over hele batchen, da en spredning på mere end ca. 30 HB normalt signalerer ujævn afkøling eller varmebehandling.
- En forsvarlighedskontrol ved bærende eller tryktætte sektioner, ved ultralydstest eller ved sektionering af en offerdel.
- Sporbarhed fra varmenummer til hældato til varmebehandlingsbatch, så et problem, der opdages senere, kan hurtigt indsnævres.
Hvis disse seks varer vises i en rapport med den første artikel uden at blive anmodet om to gange, har du det meste af det, du har brug for for at afgive en gentagelsesordre med tillid.
Støbegods købt til pris alene er de dyreste. En to procent lavere enhedspris overlever sjældent én genbearbejdningskørsel, én luftfragtet erstatningsbatch eller én fastlåst samlebånd.
Hvad der faktisk flytter prisen
Enhedsprisen er det sidste tal at se på, fordi den er samlet af seks andre.
- Amortisering af mønster og kerneboks fordelt på batchstørrelsen.
- Bearbejdningsgodtgørelse: 3 mm ekstra på en stor flade er ægte vægt, ægte metal og ægte skæretid.
- Metallurgisk vej: legering og varmebehandling nødvendig for at nå en grad i en tung sektion.
- Inspektionsomfang: dimensionsrapporter, ultralydstestning og sektionerede prøver øger omkostningerne og reducerer alle risikoen.
- Skrotsats på tyndvæggede dele, hvor belagt sand har tendens til at tjene sine værktøjsomkostninger tilbage.
- Pakning og eksporthåndtering af dele med tynde vægge og færdigbearbejdede flader.
En køber, der forstår disse seks, kan forhandle med fakta. En køber, der kun sammenligner tallet pr. kilo, forhandler med et nummer, som støberiet kontrollerer.
Præcision ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Arbejd derefter i den rigtige rækkefølge: Find på bearbejdningsnulpunktet, arbejd tilbage til støbningen, og lad sortering og støbeproces følge. Den ordre fejler sjældent.