DA
Et kompressorkrumtaphus består indgående inspektion ved 205 HB, komfortabelt inden for området på tegningen. Tre uger senere slider en identisk del fra de næste hældemaskiner med forskellige spåner værktøj med dobbelt så høj hastighed og frigøres af armaturet med en forvrænget lejeboring. Kemien er uændret, tegningsnotatet kræver stadig en normaliseret tilstand, og hårdhedsaflæsningen er kun et par punkter anderledes. Det, der ændrede sig, var afkøling: den anden batch afkøledes hurtigere efter shakeout, så mere af dens matrix blev færdig som perlit.
Det er hele argumentet for at behandle varmebehandling som en materialespecifikation frem for et efterbehandlingstrin. Kemi sætter loftet i duktilt jern; matrixen bestemmer, hvad du rent faktisk modtager. Det følgende dækker over, hvad hver fælles behandling gør ved matricen, hvilken behandling der passer til hvilken del, og hvordan man skriver et krav et støberi kan måle og certificere.
Hvilken varmebehandling ændrer, og hvad den ikke kan ændre
Duktilt jern er duktilt, fordi dets grafit blev behandlet med magnesium eller en sjælden jordart før støbning, så det størknede som knuder i stedet for flager. Noduler sløver revnespidsen, som en flage ville skærpe, og den geometri overlever enhver normal varmebehandling. Overophedning over ca. 1000 °C begynder at beskadige det, hvilket er en af grundene til, at behandlingsvinduer ikke er åbne.
Hvad varmebehandling kontrollerer er matrixen, metallet mellem knuderne. Fire betingelser dækker næsten alt kommercielt arbejde:
- Ferrit: blød, bearbejdelig, høj forlængelse, og matrixen af fuldt udglødede kvaliteter.
- Pearlit: lamelkarbid og ferrit, stærkere og hårdere med reduceret forlængelse.
- Hærdet martensit: fremstillet ved bratkøling og temperering, den hårdeste almindelige tilstand.
- Ausferrit: nåleformet ferrit med tilbageholdt austenit, fremstillet ved austempering og baseret på ADI-kvaliteter.
Det andet job er afstressning. En støbning køler ujævnt i formen, og udrystning, slibning og grov bearbejdning låser mere stress. Holdt ved 550–650 °C og langsomt afkølet, slapper en del af, uden at dens matrix ændres overhovedet, hvilket betyder mere for en stor maskinbase end enhver gevinst i trækstyrke.
Fem behandlinger og det materiale, hver enkelt producerer
Behandlinger er normalt angivet ved navn, men navnet er en forkortelse for en matrix og et egenskabsområde. Områderne nedenfor er realistiske for standardkvaliteter ved almindelige sektionsstørrelser.
| Behandling | Matrix | Trækstyrke | Hårdhed | Forlængelse | Typiske dele |
|---|---|---|---|---|---|
| Stress lindring | Uændret | Som rollebesætning | Som rollebesætning | Som rollebesætning | Maskinbaser, søjler, tunge rammer |
| Fuld udglødning | Ferrit plus knuder | 400-500 MPa | 130-180 HB | 12-18 % | Pumpehuse, huse, dæksler |
| Normaliser | Perlit, ofte 70 % eller mere | 650-750 MPa | 230-270 HB | 3-6 % | Krumtaphuse, lejesæder, rotorsæder |
| Sluk og temperament | Hærdet martensit | 800-1000 MPa | 250-330 HB | 2-5 % | Sliddele, gear, knastfølgere |
| Austemper | Ausferrit | 800-1400 MPa | 270-400 HB | 1-10 % | Højt slid og høje udmattelsesdele |
To advarsler hører til ved siden af bordet. Afkølingshastighed følger snittykkelsen, så den samme varme af jern kan afslutte ferritisk i en 100 mm væg og perlitisk i en 12 mm ribbe. Og hårdhed-til-træk-omdannelser holder kun, når matrixen er ensartet; i en blandet ferrit-perlit-støbning kan 200 HB beskrive to ret forskellige materialer.
Tilpasning af behandlingen til delen
Karakterer på tegninger er ofte arvet fra ældre projekter. Det er værd at kontrollere behandlingen i forhold til, hvad delen faktisk gør i service.
Værktøjsmaskiner baser og søjler
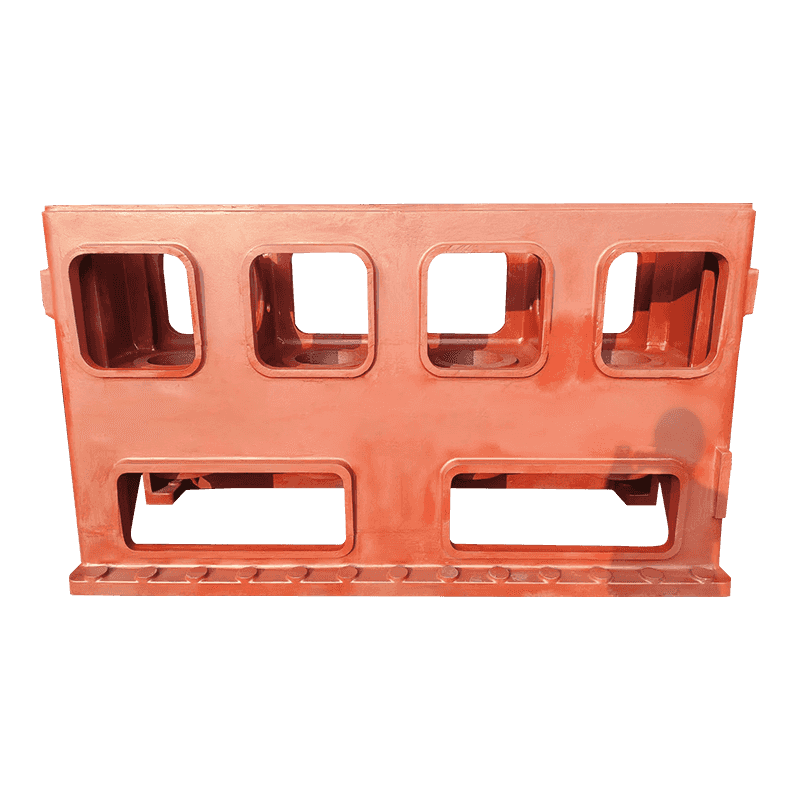
Disse er struktur, ikke slidflader, så den egenskab, der betyder noget, er dimensionsstabilitet efter bearbejdning snarere end en styrkegrad. Tunge baser aflastes sædvanligvis to gange, én gang efter udrystning og igen efter grov bearbejdning. At springe den anden relief over er en hyppig årsag til, at en maskine holder geometrien i en måned og driver bagefter. Overfladeslid er et særskilt spørgsmål, og hvor glidebaner bærer belastning, varmebehandling af værktøjsmaskiner kan hæve overfladens hårdhed uden at ændre bulkkvaliteten.
Kompressorhuse, krumtaphuse og lejesæder
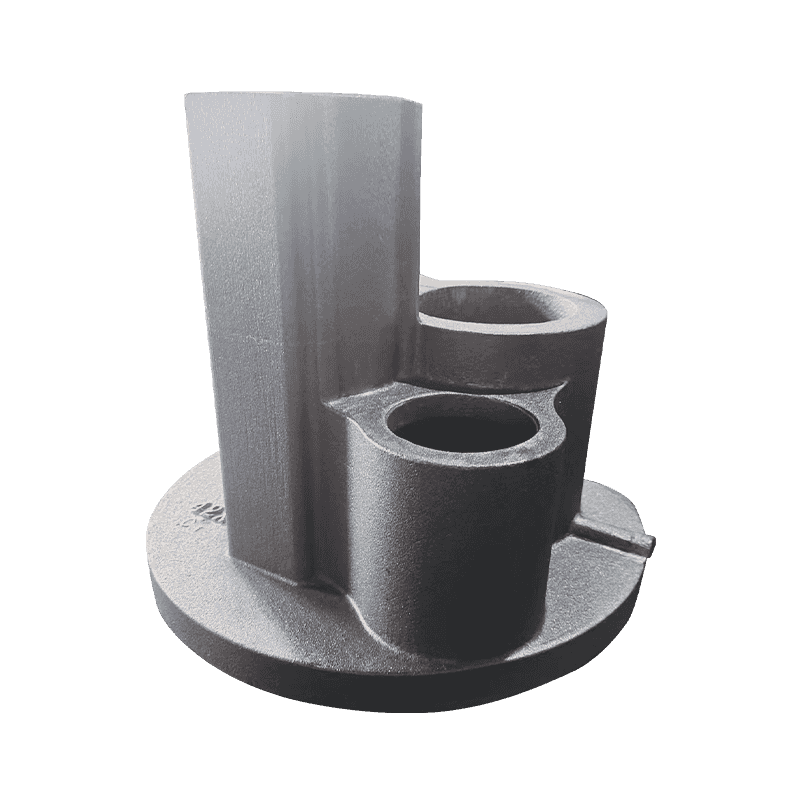
Kompressordele sidder i et andet regime. Et krumtaphus bærer vibrationer, og et lejesæde bærer en roterende belastning, så styrke og slidstyrke betyder mere end stabilitet, og normalisering eller bratkøling og temperering er det sædvanlige valg. På tværs serien af kompressorstøbegods for eksempel er krumtaphuse og lejesæder generelt citeret i varmebehandlet tilstand frem for støbt.
Pumpe og ventilhuse
Pumpehuse og ventilhuse er trykgrænser. De har brug for tryktæthed, bearbejdelige tætningsflader og tilstrækkelig forlængelse til at overleve håndtering og hydrostatisk testning, hvorfor den udglødede ferritiske tilstand er almindelig her. Hårdhed er ikke målet; en blød, ensartet matrix bearbejder hurtigere og forsegler mere forudsigeligt.
At skrive et krav, der kan certificeres
En tegningsnote, der siger varmebehandlet eller hærdet, kan ikke verificeres og vil ikke blive citeret konsekvent. Seks genstande gør en behandling til en specifikation.
- Kvalitet og standard, såsom EN-GJS-500-7 til EN 1563 eller 80-55-06 til ASTM A536, sammen med den behandling, der producerer den.
- Et hårdhedsbånd med en måleplacering, udtrykt som et område i stedet for et enkelt mål.
- Test kupontype og position, for eksempel en kølblok eller Y-blok støbt adskilt fra delen.
- Mikrostrukturgrænser: nodularitetsprocent, grafitstørrelse og den acceptable ferrit- eller perlitfraktion.
- Et afspændingskrav, uanset hvor delen skal bearbejdes til snævre tolerancer.
- Leveringstilstand: som støbt, sprængt, spændingsaflastet, groft bearbejdet eller færdigbehandlet.
Fejltilstande, der er værd at designe
De fleste varmebehandlingsproblemer er geometri- og sektionsproblemer længe før de er ovnproblemer.
- Sluk revner ved skarpe indvendige hjørner og bratte snitændringer, reduceret af generøse fileter og radier.
- Forvrængning under bratkøling, værst i lange, tynde eller asymmetriske dele.
- Bløde pletter forårsaget af segregation eller mikrokrympning, som reagerer ujævnt på hærdning.
- Afkullede eller skælpåvirkede overflader efter udglødning i en ukontrolleret atmosfære, som senere optræder som bearbejdningsvariation.
- Over-austempering, som bytter styrke med tilbageholdt austenit, der kan transformere under belastning.
Før du frigiver indkøbsordren
Disse spørgsmål afgør, om den første artikel matcher den tiende.
- Hvilken standard og karakter vil fremgå af certifikatet?
- Hvor måles hårdhed, og hvor mange støbegods pr. parti?
- Er testkuponen støbt separat, og står der på certifikatet?
- Hvilken forvrængning er acceptabel efter behandling?
- Vil leverandøren aflaste igen efter grovbearbejdning?
- Hvilket procesvindue bruges, og hvordan registreres det for sporbarhed?
Varmebehandling er ikke en efterbehandling, der er boltet på et støbegods; det er det trin, der gør en skænk til et materiale. Bestem matrixen ud fra, hvad delen gør, skriv kravet i vilkår et laboratorium kan måle, og behandl certifikatet som bevis for en kupon snarere end et løfte om støbningen. Leverandører, der kontrollerer ryste- og afkølingstider, har en tendens til at besvare disse spørgsmål uden tøven, fordi det er her, det meste af variationen i varmebehandlet duktilt støbejern faktisk begynder.